ออกแบบไลน์แพ็คกิ้งอัตโนมัติ (End-of-Line Packaging): เชื่อมเครื่องขึ้นรูปกล่อง เครื่องซีลถาดอาหาร เครื่องพิมพ์วันที่ และกล้อง Vision อย่างไรให้ไร้รอยต่อ
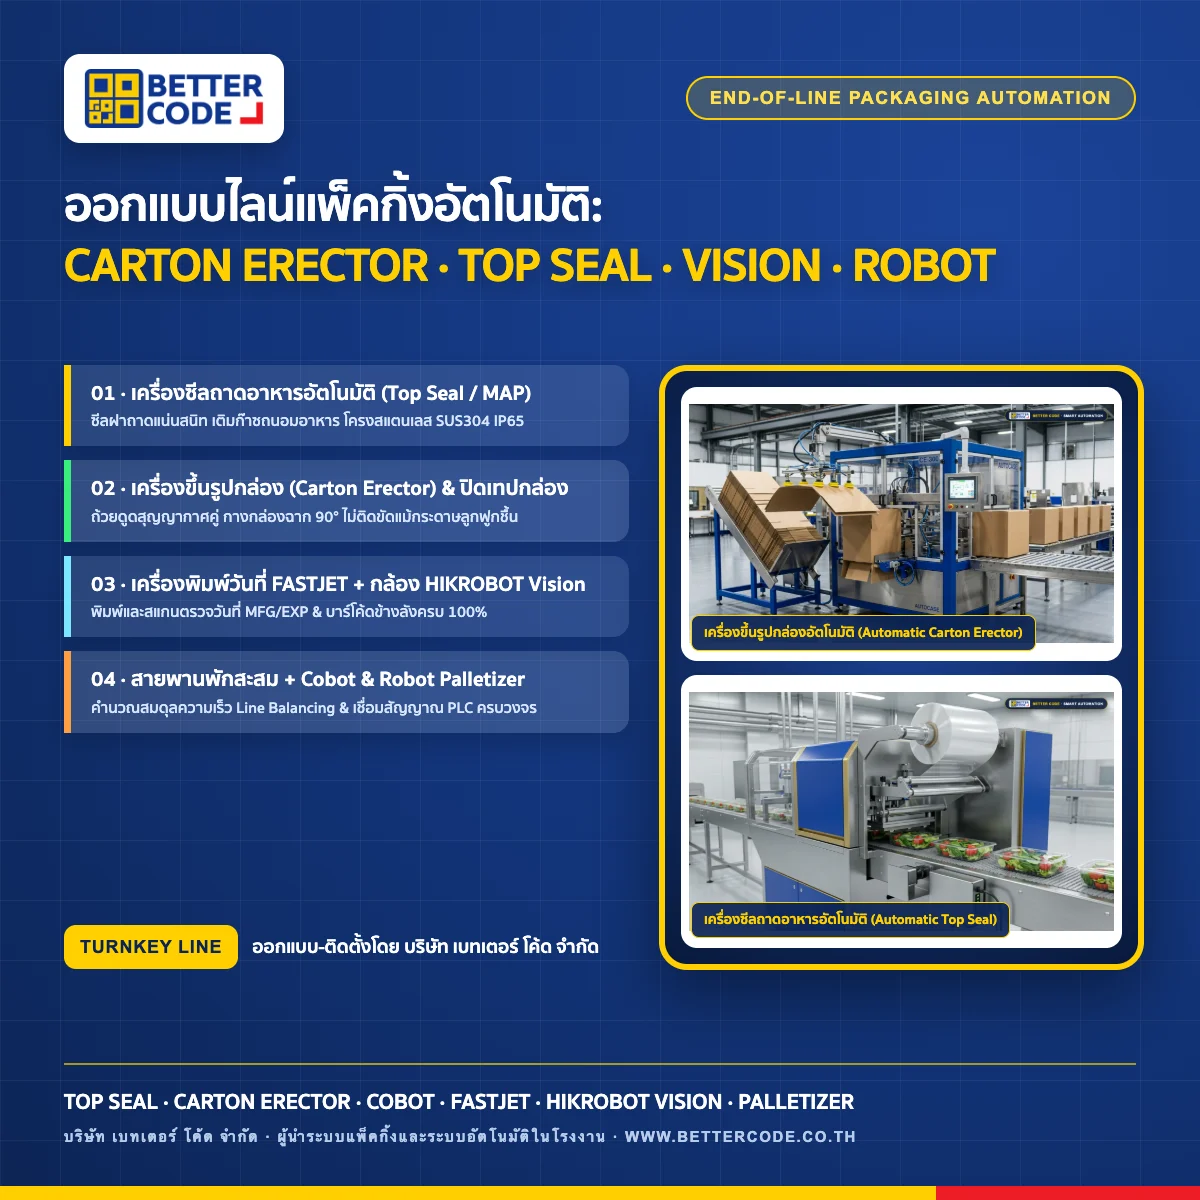
ระบบแพ็คกิ้งท้ายไลน์อัตโนมัติ (End-of-Line Packaging Automation) ประกอบด้วยเครื่องจักรอะไรบ้าง และควรเชื่อมจังหวะความเร็วระหว่างเครื่องซีลถาด Top Seal, เครื่องขึ้นรูปกล่อง Carton Erector, เครื่องพิมพ์วันที่, กล้อง Vision และแขนกลจัดเรียงพาเลทอย่างไรไม่ให้เกิดคอขวด (Bottleneck)?
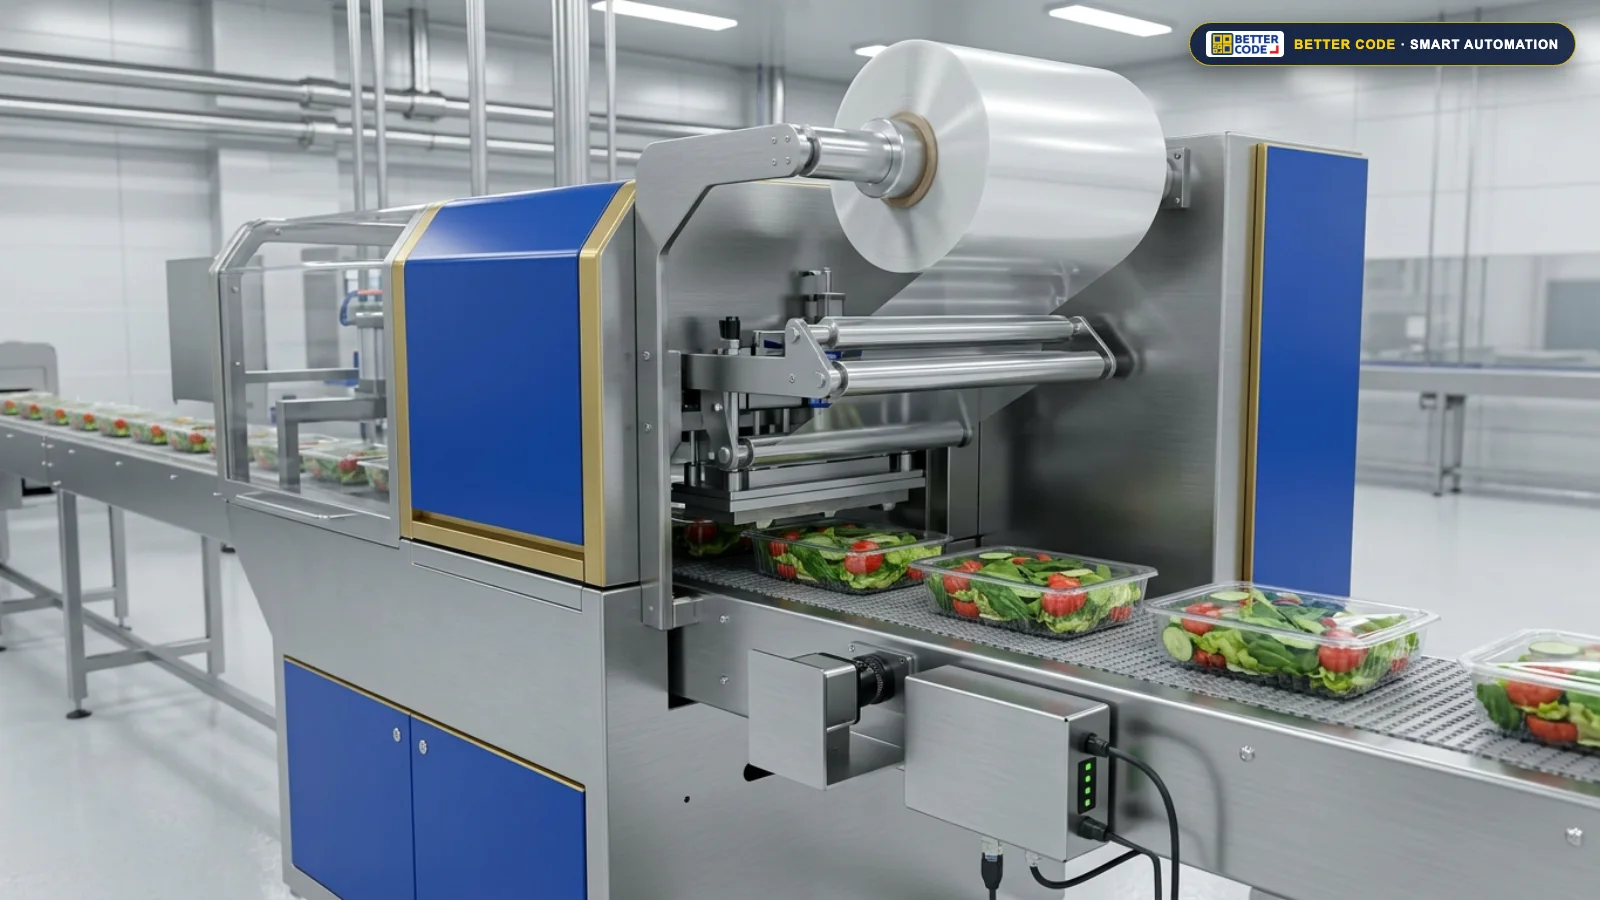
ระบบแพ็คกิ้งอัตโนมัติ (End-of-Line Packaging) ประกอบด้วย 5 สถานีหลัก ได้แก่ เครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine), เครื่องขึ้นรูปกล่องอัตโนมัติ (Case Erector) และ เครื่องปิดกล่องอัตโนมัติ, แขนกลบรรจุลงลัง, เครื่องพิมพ์วันที่ FASTJET คู่ กล้องตรวจสอบชิ้นงาน HIKROBOT Vision และแขนกลจัดเรียงพาเลท โดยต้องคำนวณความเร็วสถานีปลายทางให้มีสำรอง 15–25% พร้อม สายพานพักสะสม (Accumulation Conveyor) และสัญญาณ PLC Interlock จากผู้วาง ระบบอัตโนมัติในโรงงาน รายเดียวอย่าง บริษัท เบทเตอร์ โค้ด จำกัด.
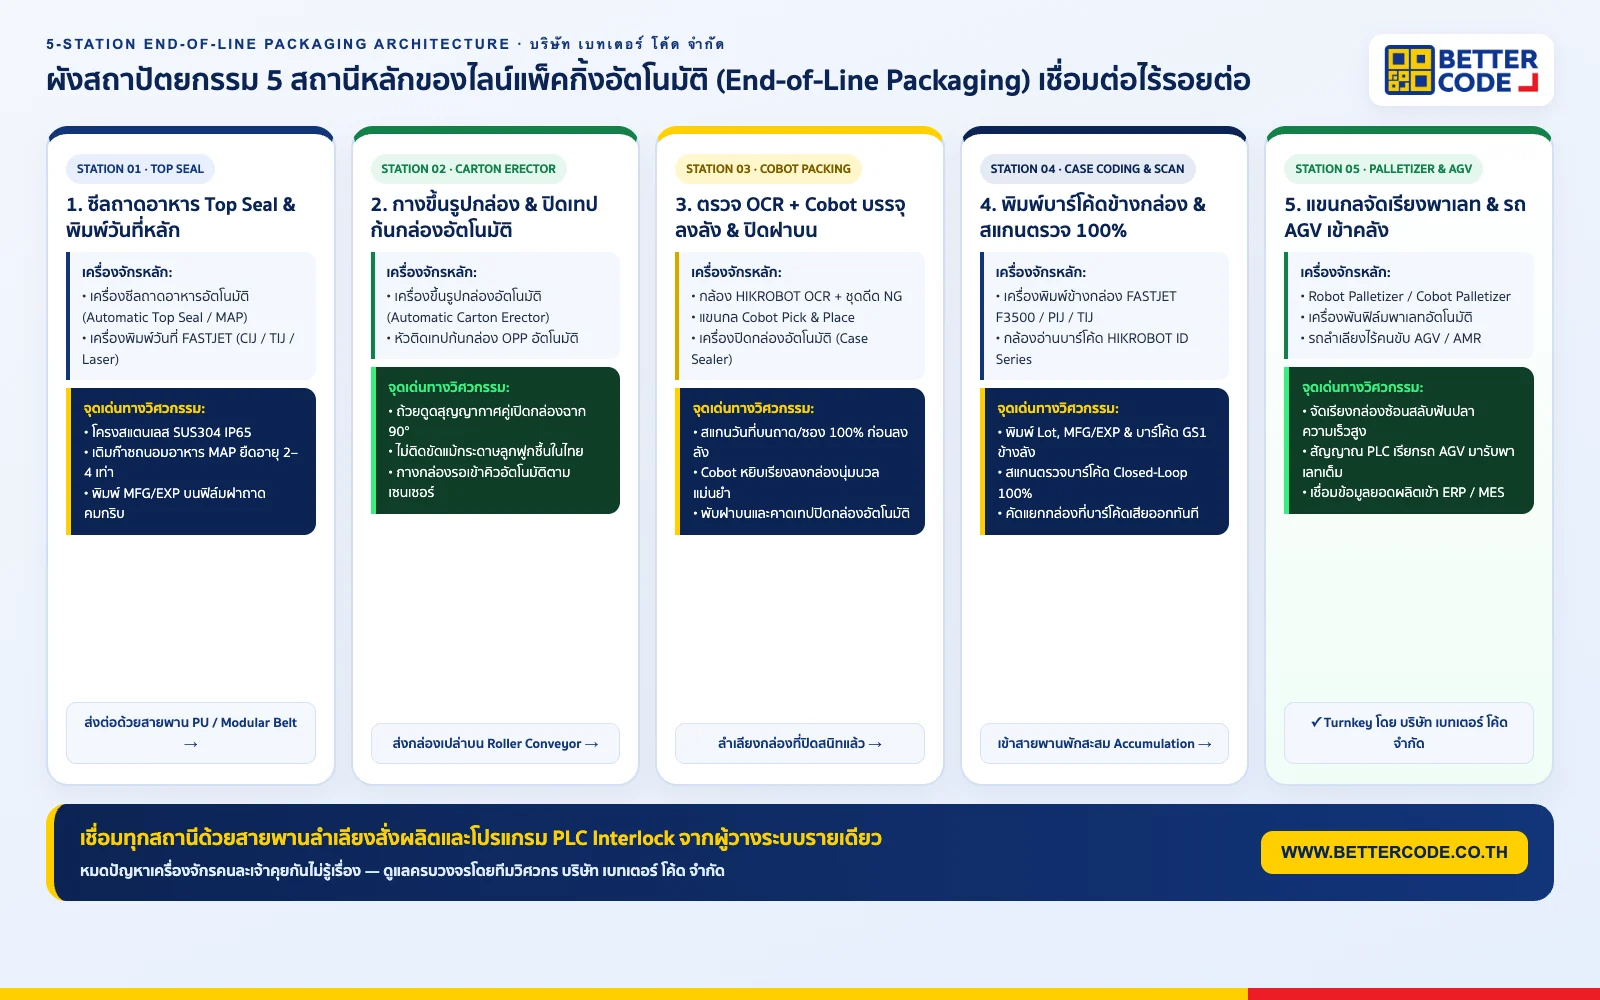
ตารางผัง 5 สถานีหลักของระบบแพ็คกิ้งอัตโนมัติ (End-of-Line Packaging) ยุคใหม่ เชื่อมต่อกันอย่างไร?
การวาง ระบบอัตโนมัติในโรงงาน (Factory Automation) สำหรับท้ายไลน์บรรจุภัณฑ์ (End-of-Line Packaging) ให้เดินเครื่องได้ต่อเนื่องโดยไม่มีของเสียหลุดรอดและไม่เกิดปัญหาคอขวด ต้องออกแบบให้เครื่องจักรทั้ง 5 สถานีทำงานสอดประสานกันเป็นระบบเดียว ตารางวิศวกรรมด้านล่างแสดงบทบาท อุปกรณ์หลัก สเปกสายพานลำเลียง และสัญญาณเชื่อมต่อของทั้ง 5 สถานี:
| สถานีในไลน์แพ็คกิ้ง (Station) | 1. เครื่องจักรหลัก (Core Equipment) | 2. หน้าที่และกระบวนการทำงาน | 3. ชนิดสายพานลำเลียงที่เชื่อมต่อ | 4. ระบบพิมพ์วันที่ & กล้องตรวจสอบคุณภาพ | 5. สัญญาณเชื่อมต่อ PLC Handshake & Safety |
|---|---|---|---|---|---|
| สถานีที่ 1: ซีลถาดอาหาร & พิมพ์วันที่หลัก (Primary Sealing & Date Coding) | เครื่องซีลถาดอาหารอัตโนมัติ (Automatic Top Seal / MAP Tray Sealer) + เครื่องพิมพ์วันที่ FASTJET CIJ / TIJ / Laser | ลำเลียงถาดอาหารสด/อาหารพร้อมทานเข้าแม่พิมพ์ ดูดสุญญากาศ-เติมก๊าซถนอมอาหาร (MAP) ซีลปิดฟิล์มฝาถาดพร้อมไดคัทขอบ และพิมพ์ MFG/EXP/Lot บนฟิล์ม | สายพาน Modular Belt / PU Food Grade โครงสแตนเลส SUS304 มาตรฐานกันน้ำ IP65 พร้อมล้อวัดความเร็ว Shaft Encoder | พิมพ์วันที่ผลิต วันหมดอายุ และ QR Code คมกริบบนฟิล์มฝาถาดก่อนหรือหลังซีลด้วยหัวพิมพ์ความเร็วสูงไร้การสัมผัส | ส่งสัญญาณ Tray Ready / Film Registration Mark และรับสัญญาณ Downstream Buffer Full เพื่อปรับรอบอัตโนมัติ |
| สถานีที่ 2: กางขึ้นรูปกล่องลูกฟูก & ปิดเทปก้นกล่อง (Automatic Case Erecting) | เครื่องขึ้นรูปกล่องอัตโนมัติ (Automatic Carton Erector / Case Erector) และ เครื่องปิดกล่องอัตโนมัติ (Case Sealer) | ดึงแผ่นกล่องลูกฟูกจากแม็กกาซีน กางออกเป็นทรงสี่เหลี่ยมมุมฉาก 90° ด้วยถ้วยดูดสุญญากาศคู่ พับฝาล่างทั้ง 4 ด้าน และติดเทป OPP ปิดก้นกล่องอัตโนมัติ | สายพานลูกกลิ้งขับเคลื่อนด้วยมอเตอร์ (Motorized Roller Conveyor) ส่งกล่องเปล่าที่ขึ้นรูปแล้วเข้าสู่จุดรอรับสินค้า | เซนเซอร์ตรวจเช็กการมีอยู่ของเทป (Tape Presence / Low-Tape Sensor) และตรวจเช็กการพับฝาล่างสมบูรณ์ก่อนปล่อยกล่อง | กางกล่องเติมเข้าสายพานพักสะสมอัตโนมัติเมื่อเซนเซอร์ Empty Box Queue Low ร้องขอ และพักรอเมื่อคิวกล่องเต็ม |
| สถานีที่ 3: บรรจุสินค้าลงกล่อง & ลำเลียงระหว่างสถานี (Cobot Case Packing & Conveyors) | แขนกลร่วมปฏิบัติงาน (Cobot Pick & Place) คู่กับ สายพานลำเลียง Belt & Roller Conveyor และเครื่องพับฝาบนปิดเทป | จัดเรียงถาดอาหาร ขวด หรือซองสินค้าที่ผ่านการตรวจ OK แล้วเป็นกลุ่ม (Collation) จากนั้นแขนกล Cobot หยิบวางเรียงลงกล่องลูกฟูกเป็นชั้นๆ และส่งเข้าเครื่องปิดเทปฝาบน | สายพานคู่ขนาน: PU/PVC Flat Belt (ฝั่งลำเลียงชิ้นงานย่อย) + Roller Conveyor พร้อมกระบอกสูบ Stopper ล็อกตำแหน่งกล่องลูกฟูก | กล้อง HIKROBOT Smart Camera OCR ตรวจวันที่ผลิตบนชิ้นงานย่อยทุกชิ้น + ชุดดีดของเสีย NG Rejector ก่อนถึงจุดที่ Cobot หยิบ | ซิงค์สัญญาณ Group Collation Complete + Carton Clamped in Position สั่งให้ Cobot วางสินค้าและปล่อยกล่องเข้าเครื่องปิดเทป |
| สถานีที่ 4: พิมพ์ข้างกล่อง & สแกนบาร์โค้ด (Closed-Loop Case Coding & Vision) | เครื่องพิมพ์ข้างกล่องความละเอียดสูง FASTJET TIJ / PIJ (F3500) + กล้องอ่านบาร์โค้ด HIKROBOT ID Series | พิมพ์ชื่อสินค้า วันที่ผลิต เลขล็อต และบาร์โค้ด GS1-128 / QR Code ลงบนข้างกล่องลูกฟูกโดยตรง (หรือผ่านเครื่องติดฉลาก Print & Apply) แล้วสแกนตรวจสอบทันที | สายพานลูกกลิ้งระยะ Pitch ถี่พิเศษ (Pitch ≤ 1/3 ของความยาวกล่องสั้นสุด) หรือสายพานหนีบข้างกล่อง (Side-Belt Drive) พร้อมไกด์ประคองข้าง | Closed-Loop Verification: สแกนอ่านค่าบาร์โค้ดและตรวจเกรดความคมชัด (ISO Grading) 100% ทุกกล่อง หากอ่านไม่ออกสั่งผลักแยกเข้าราง Reject ทันที | ส่งข้อมูลจำนวนกล่องที่ผ่านเกณฑ์ (OK Count) เข้าสู่ PLC / ระบบ ERP-MES และส่งสัญญาณเตือนทันทีหากพบกล่องพิมพ์ซ้ำหรือรหัสผิดล็อต |
| สถานีที่ 5: จัดเรียงพาเลทอัตโนมัติ & รถ AGV เข้าคลัง (Robot Palletizing & AGV/AMR) | แขนกลจัดเรียงพาเลท (Robot Palletizer / Cobot Palletizer) + เครื่องพันฟิล์มยืดอัตโนมัติ + รถลำเลียงไร้คนขับ AGV / AMR | รับกล่องลูกฟูกที่ผ่านการตรวจสอบแล้ว มาหมุนจัดเรียงซ้อนสลับฟันปลา (Interlocking Pattern) บนพาเลทตามผังที่ตั้งไว้ พันฟิล์มยืด และส่งรถ AGV มารับเข้าคลังสินค้า | สายพานลูกกลิ้งพักสะสมแบบไม่ชนกัน (Zero-Pressure Accumulation Roller Conveyor) + สายพานลำเลียงพาเลทหนัก (Heavy-Duty Pallet Roller) | สแกนบาร์โค้ดข้างกล่องเปรียบเทียบกับรหัสใบสั่งผลิตบนพาเลท (SKU Match Verification) ป้องกันการวางกล่องผิดรุ่นปนบนพาเลทเดียวกัน | สัญญาณ Pallet Complete Handshake เรียกรถ AGV/AMR มารับพาเลทเต็มออกและป้อนพาเลทเปล่าเข้าแทนที่โดยไม่ต้องหยุดไลน์ผลิต |
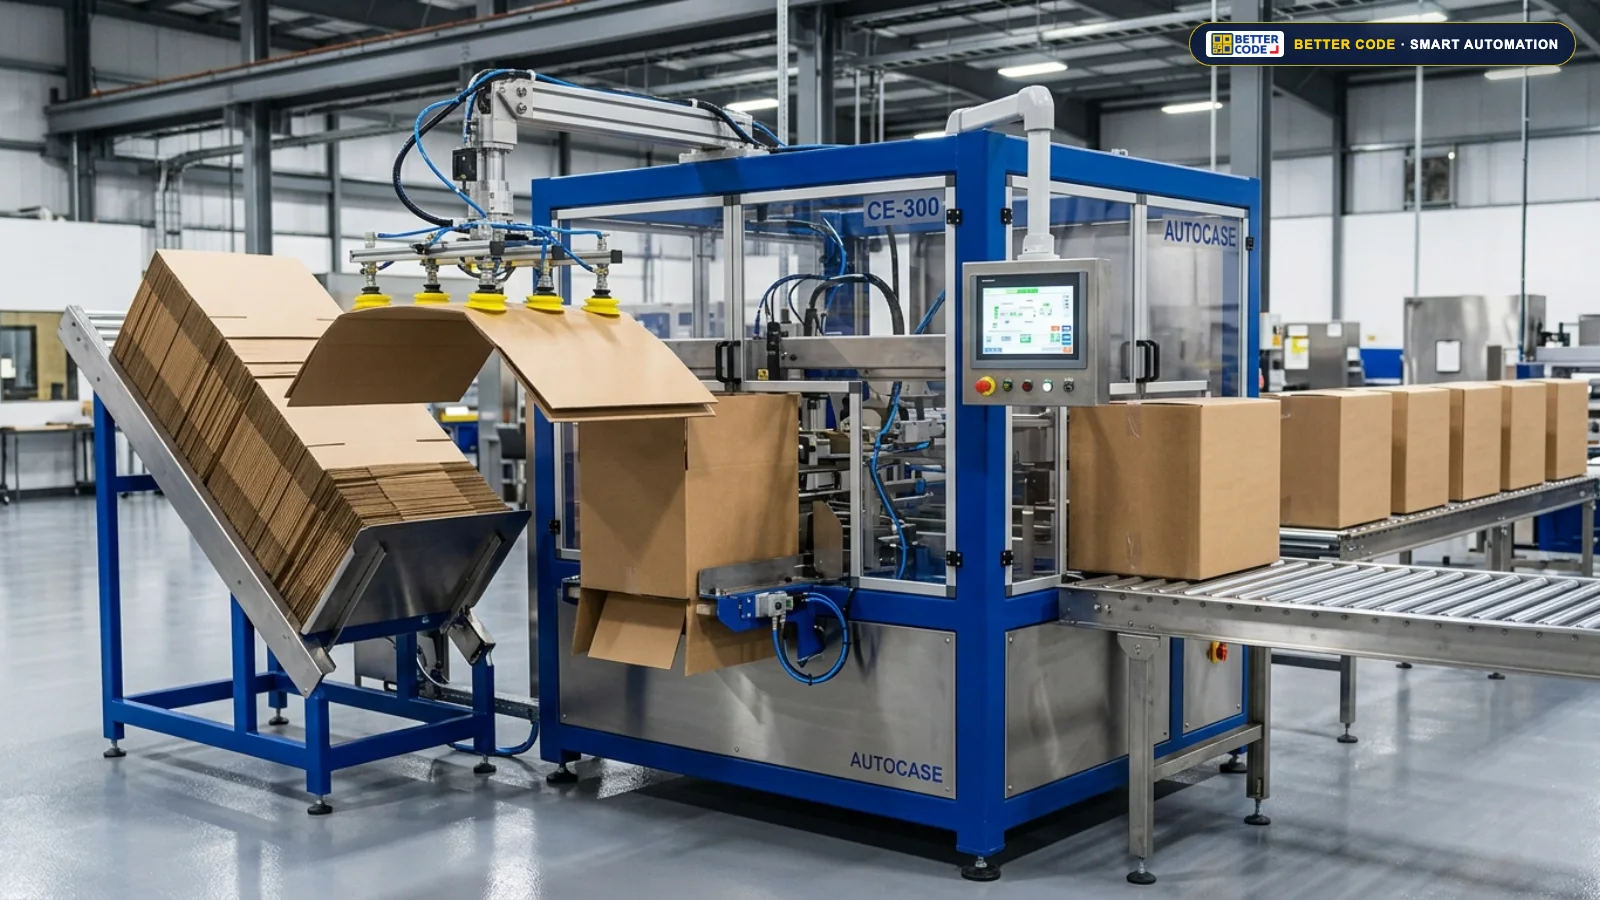
เจาะลึกการเลือกเครื่องขึ้นรูปกล่องอัตโนมัติ (Automatic Carton Erector) และเครื่องซีลถาดอาหาร (Top Seal Machine) ให้เดินไลน์ต่อเนื่องไม่ติดขัด
หัวใจสำคัญที่เป็นจุดเริ่มต้นของ ระบบแพ็คกิ้งอัตโนมัติ (End-of-Line Packaging) คือการเตรียมบรรจุภัณฑ์ให้พร้อมและสมบูรณ์ที่สุด ทีมวิศวกร บริษัท เบทเตอร์ โค้ด จำกัด สรุปหลักการคัดเลือก เครื่องขึ้นรูปกล่องอัตโนมัติ (Case Erector) และ เครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine) ให้เหมาะกับสภาพแวดล้อมโรงงานในประเทศไทยดังนี้ครับ:
ทำไมกล่องลูกฟูกในไทยถึงกางติดในเครื่องราคาถูก และควรเลือกสเปกเครื่องขึ้นรูปกล่องอัตโนมัติอย่างไร?
หลายโรงงานสงสัยว่า Case Erector คืออะไร และทำไมบางโรงงานซื้อเครื่องกางกล่องราคาประหยัดมาแล้วต้องคอยให้คนยืนแงะกล่องที่พับเบี้ยว? สาเหตุหลักมาจาก ความชื้นสัมพัทธ์ในอากาศของประเทศไทยที่สูง ทำให้กระดาษลูกฟูก (โดยเฉพาะกล่องรีไซเคิลหรือกล่องลอนคู่ B/C Flute) ดูดความชื้นจนนิ่ม โก่งงอ หรือรอยทับเส้นพับ (Score Line) ไม่คม
• ระบบถ้วยดูดสุญญากาศคู่พร้อมกลไกเปิดกล่อง 2 ด้าน (Dual-Opposing Vacuum & Mechanical Squaring): จับยึดแผ่นกล่องทั้งด้านหน้าและด้านข้างพร้อมกัน ดึงเปิดกล่องให้ได้ฉาก 90 องศาเป๊ะแม้กระดาษลูกฟูกจะชื้นหรือโค้งงอ
• กลไกพับฝาล่างนิวเมติกส์ประสานแคม (Cam-Assisted Bottom Flap Folding): พับฝาเล็กและฝาใหญ่ด้านล่างเข้าหากันอย่างนุ่มนวลโดยไม่ทำให้สันกล่องฉีกขาดหรือยุบตัว
• หัวติดเทป OPP แรงกดสปริงคู่ + เชื่อมต่อเครื่องปิดกล่องอัตโนมัติ (Case Sealer): รีดเทปก้นกล่องแน่นสนิทตั้งแต่ต้นทาง และปรับขนาดกล่อง (Changeover) ได้รวดเร็วด้วยมือหมุนพร้อมสเกลบอกระยะชัดเจน
การเลือกเครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine): แบบ In-Line vs Rotary และระบบเติมก๊าซ MAP
สำหรับโรงงานอาหารสด เนื้อสัตว์ อาหารทะเล อาหารพร้อมทาน (Ready-to-Eat) และผลไม้ตัดแต่ง การใช้ เครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine) แทนการหุ้มฟิล์มยืดหรือการปิดฝาพลาสติกด้วยมือ ช่วยป้องกันการรั่วซึม 100% ลดต้นทุนพลาสติก และยกระดับภาพลักษณ์สินค้าขึ้นห้างสรรพสินค้าและส่งออก
• แบบ In-Line ต่อเนื่อง vs แบบหมุน Rotary: หากต้องการเชื่อมเข้ากับ สายพานลำเลียงอัตโนมัติ และเครื่องพิมพ์วันที่ แนะนำ In-Line Automatic Top Seal ที่รับถาดเข้า-ออกแนวตรงด้วยความเร็วสูง (15–60+ ถาด/นาที)
• ระบบเติมก๊าซยืดอายุอาหาร (MAP – Modified Atmosphere Packaging): ดูดอากาศออกจากถาดแล้วฉีดก๊าซผสมเกรดอาหาร ($N_2 / CO_2 / O_2$) ก่อนซีลปิดฟิล์มและไดคัทขอบ ช่วยยืดอายุอาหารสดได้ยาวนานขึ้น 2–4 เท่า
• โครงสร้างสแตนเลส SUS304 Food Grade มาตรฐาน IP65: ทนความชื้นในห้องเย็น ถอดเปลี่ยนแม่พิมพ์ตามขนาดถาดได้ไว และพร้อมติดตั้ง เครื่องพิมพ์วันที่ FASTJET บนชุดป้อนฟิล์มได้ทันที
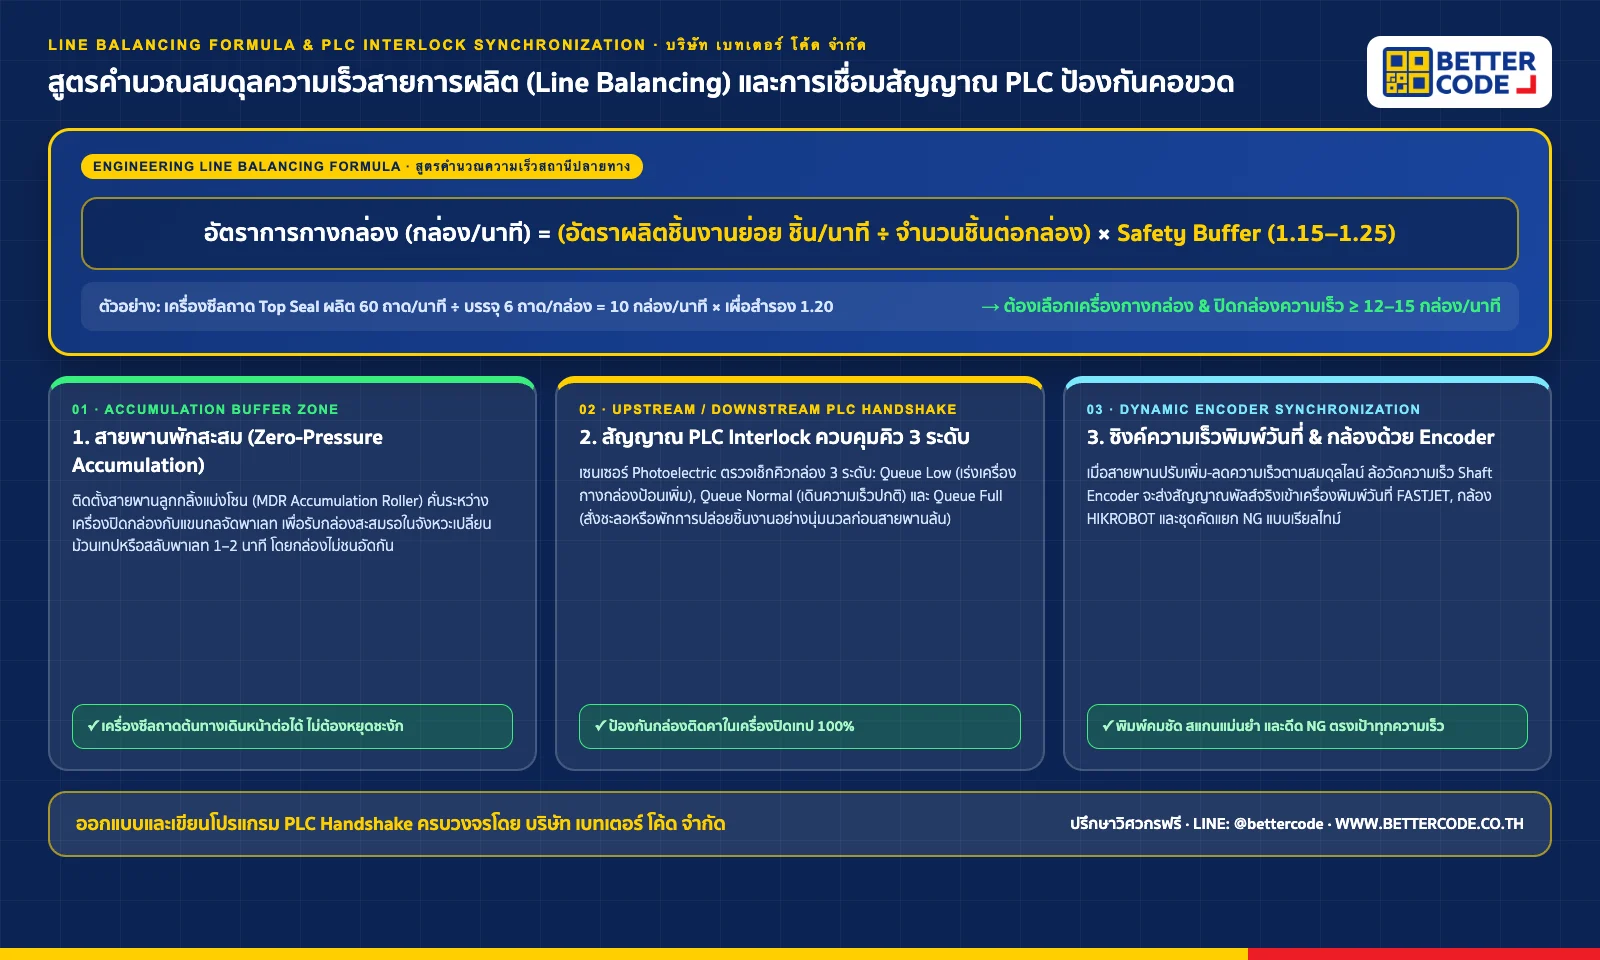
สูตรคำนวณสมดุลความเร็วสายการผลิต (Line Balancing & Takt Time Formula) และการเชื่อมสัญญาณ PLC Interlock
ข้อผิดพลาดที่พบบ่อยที่สุดในการซื้อเครื่องจักรแยกหลายเจ้ามาต่อกันเอง คือการเลือก “ความเร็วเครื่องจักรปลายทางเท่ากับเครื่องจักรต้นทางพอดีเป๊ะ” พอใช้งานจริงเมื่อพนักงานต้องเปลี่ยนม้วนเทปเครื่องปิดกล่อง หรือรอรถยกมาเอาพาเลทออก เครื่องซีลถาดและสายพานต้นทางจึงต้องหยุดชะงักทั้งไลน์! ทีมวิศวกร บริษัท เบทเตอร์ โค้ด จำกัด จึงใช้หลักการ V-Curve Line Balancing และสูตรคำนวณดังนี้:
สูตรวิศวกรรมคำนวณความเร็วเครื่องขึ้นรูปกล่องและสถานีปลายทาง (Line Balancing Formula)
เพื่อไม่ให้เกิดคอขวด (Bottleneck) สถานีปลายทางทุกจุด (ตั้งแต่เครื่องขึ้นรูปกล่อง แขนกลบรรจุลงลัง เครื่องปิดเทป ไปจนถึงแขนกลจัดเรียงพาเลท) จะต้องมีความเร็วสำรอง (Safety Buffer) สูงกว่าอัตราการไหลของชิ้นงานต้นทาง 15% ถึง 25% (ตัวคูณ 1.15–1.25) เสมอ เพื่อให้ระบายชิ้นงานที่สะสมค้างอยู่บนสายพานออกได้ทันหลังเปลี่ยนม้วนเทปหรือเปลี่ยนพาเลท:
ตัวอย่างการคำนวณจริง: หากเครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine) ต้นทางผลิตถาดอาหารออกมาด้วยความเร็ว 60 ถาด/นาที และต้องการบรรจุลงกล่องลูกฟูก กล่องละ 6 ถาด อัตราการออกกล่องตามปกติคือ 60 ÷ 6 = 10 กล่อง/นาที เมื่อคูณตัวคูณเผื่อสำรอง 1.20 จะได้ 10 × 1.20 = 12 กล่อง/นาที (ดังนั้นต้องเลือกเครื่องขึ้นรูปกล่องอัตโนมัติ เครื่องปิดกล่อง และระบบสแกนบาร์โค้ดข้างกล่องที่รองรับความเร็วอย่างน้อย 12–15 กล่อง/นาที!)
เทคนิคที่ 1: การวางสายพานพักสะสม (Accumulation Roller / Belt Conveyor) คั่นระหว่างสถานีหลัก
แม้จะคำนวณความเร็วเครื่องจักรเผื่อไว้แล้ว แต่ในชีวิตจริงต้องมีจังหวะเปลี่ยนม้วนฟิล์ม เปลี่ยนม้วนเทป OPP หรือเปลี่ยนพาเลทที่ใช้เวลา 1–2 นาที การออกแบบ สายพานลำเลียงและ Roller Conveyor แบบแบ่งโซนพักสะสม (Zero-Pressure Accumulation Conveyor) คั่นระหว่างสถานีบรรจุลงกล่องกับสถานีจัดเรียงพาเลท จะทำหน้าที่เป็น “บัฟเฟอร์ (Buffer Zone)” รับกล่องลูกฟูกมาเรียงต่อแถวรอได้โดยกล่องไม่ชนอัดกัน และช่วยให้เครื่องซีลถาดต้นทางยังเดินหน้าผลิตต่อได้โดยไม่ต้องหยุดเครื่อง.
เทคนิคที่ 2: สัญญาณ PLC Interlock (Upstream / Downstream Handshake) ควบคุมจังหวะเดิน-พักอัตโนมัติ
ทีมวิศวกร บริษัท เบทเตอร์ โค้ด จำกัด ออกแบบระบบควบคุมให้เครื่องจักรทุกตัวคุยกันผ่านสัญญาณ PLC Handshake (Dry Contact I/O, Modbus TCP/IP หรือ Ethernet/IP) โดยมีเซนเซอร์ Photoelectric ตรวจเช็กระดับคิวสินค้า 3 ระดับ คือ Queue Low (เร่งความเร็วป้อนกล่อง), Queue Normal (เดินเครื่องตามจังหวะปกติ) และ Queue Full (สั่งพักการปล่อยชิ้นงานต้นทางอย่างนุ่มนวลก่อนที่สายพานจะล้น).
เทคนิคที่ 3: การซิงค์ความเร็ว Shaft Encoder เข้ากับระบบพิมพ์วันที่ FASTJET และกล้อง HIKROBOT
เมื่อสายพานมีการปรับเพิ่ม-ลดความเร็ว (Dynamic Speed Modulation) ตามสัญญาณ PLC Handshake หากใช้การตั้งเวลาหน่วงแบบคงที่ ตัวอักษรวันที่จะยืด-หดทันที เราจึงติดตั้ง Quadrature Shaft Encoder บนเพลาลูกกลิ้งเพื่อส่งสัญญาณความเร็วสายพานจริงเข้าสู่ เครื่องพิมพ์วันที่ FASTJET และ กล้องตรวจสอบชิ้นงานและเครื่องอ่านบาร์โค้ด HIKROBOT พร้อมคำนวณตำแหน่งชุดคัดแยก NG ตามจำนวนพัลส์จริง.
เทคนิคที่ 4: การจับคู่ Cobot Case Packer และ Robot Palletizer ให้ตรงกับน้ำหนักและรอบเวลา (Takt Time)
ในจุดบรรจุสินค้าลงกล่องลูกฟูกซึ่งต้องการความยืดหยุ่นและทำงานใกล้พนักงาน การใช้ แขนกลร่วมปฏิบัติงาน (Cobot) จะช่วยประหยัดพื้นที่และไม่ต้องกั้นรั้วขนาดใหญ่ แต่สำหรับจุดท้ายสุดที่ต้องยกกล่องหนักหลายสิบกิโลกรัมจากหลายไลน์มารวมกันด้วยความเร็วสูง การเลือกใช้ Industrial Robot Palletizer จะตอบโจทย์ความเร็วและระยะเอื้อมได้ดีกว่า (เปรียบเทียบสเปกและจุดคุ้มทุนเชิงลึกได้ที่ Cobot vs แขนกลอุตสาหกรรม Robot Palletizer).
ทำไมการสั่งทำระบบแพ็คกิ้ง + สายพาน + เครื่องพิมพ์วันที่ + กล้อง Vision จากผู้วางระบบรายเดียว (บริษัท เบทเตอร์ โค้ด จำกัด) ถึงลดปัญหาโยนงานระหว่างผู้ขายหลายเจ้าได้ 100%?
ปัญหาคลาสสิกที่ฝ่ายวิศวกรรมและฝ่ายจัดซื้อของโรงงานต้องปวดหัวเมื่อแยกซื้อเครื่องขึ้นรูปกล่องจากเจ้าที่ 1, สั่งทำสายพานจากเจ้าที่ 2, ซื้อเครื่องพิมพ์วันที่จากเจ้าที่ 3 และจ้างทำระบบกล้อง Vision จากเจ้าที่ 4 คือ “เมื่อเดินไลน์จริงแล้วเครื่องไม่ซิงค์กัน กล่องติด หรือพิมพ์วันที่เบี้ยว ผู้ขายแต่ละเจ้ามักโยนความผิดให้เครื่องจักรของเจ้าอื่น” การเลือก รับออกแบบระบบอัตโนมัติในโรงงานครบวงจร กับ บริษัท เบทเตอร์ โค้ด จำกัด ช่วยปลดล็อกปัญหานี้ครบทั้ง 6 มิติ:
ออกแบบโครงสร้าง สายพานลำเลียงและ Roller Conveyor ทุกช่วงให้มีระดับความสูงหน้าสายพาน (Pass-Line Height) รับ-ส่งต่อกับเครื่องซีลถาด Top Seal, เครื่องขึ้นรูปกล่อง Carton Erector และเครื่องปิดเทปกล่องได้เรียบสนิทไร้รอยสะดุด
ไม่ต้องดัดแปลงเจาะโครงสายพานหน้างาน เพราะวิศวกรของเราคำนวณจุดยึด เครื่องพิมพ์วันที่ FASTJET (TIJ / Laser), โคมไฟส่องสว่าง, กล้องตรวจสอบชิ้นงาน HIKROBOT, ล้อ Encoder และรางคัดแยก NG ไว้ในแบบวิศวกรรม 3D ตั้งแต่ต้น
เชื่อมสัญญาณ Handshake ระหว่างทุกสถานี (Top Seal → Carton Erector → Cobot → Case Sealer → Vision → Robot Palletizer & AGV) ด้วยทีมโปรแกรมเมอร์ PLC ทีมเดียว ไม่ต้องเสียเวลาประสานงานข้ามบริษัท
นำกล่องลูกฟูก ถาดอาหาร หรือชิ้นงานจริงของลูกค้ามาทดสอบกางกล่อง ซีลถาด พิมพ์วันที่ และสแกนกล้อง Vision ด้วยความเร็วจริง เพื่อให้มั่นใจว่าทุกสถานีทำงานสอดคล้องกันก่อนเข้าติดตั้งในโรงงาน
สามารถเริ่มลงทุนจากสถานีที่เป็นคอขวดหนักที่สุดก่อน (เช่น เริ่มจากเครื่องขึ้นรูปกล่องอัตโนมัติ + เครื่องปิดกล่อง + สายพานพิมพ์วันที่) โดยที่เราเผื่อสัญญาณและพื้นที่สำหรับต่อยอดแขนกลจัดพาเลทในเฟสต่อไปให้พร้อมทันที
ไม่ว่าจะต้องการหมึกพิมพ์ วัสดุสิ้นเปลือง อะไหล่สายพาน ปรับตั้งกล้อง Vision หรือเพิ่มขนาดกล่อง SKU ใหม่ ทีมวิศวกร บริษัท เบทเตอร์ โค้ด จำกัด พร้อมเข้าดูแลครบทุกอุปกรณ์ในครั้งเดียว
เพียงแจ้งขนาดชิ้นงานย่อย ขนาดกล่องลูกฟูก (ก×ย×ส) และอัตราการผลิตที่ต้องการ ผ่านทาง หน้าขอใบเสนอราคา หรือแอด LINE @bettercode ทีมวิศวกรพร้อมเข้าสำรวจพื้นที่จริงและออกแบบผัง End-of-Line Packaging ให้ฟรี!
คำถามที่พบบ่อยเกี่ยวกับการออกแบบระบบแพ็คกิ้งอัตโนมัติ เครื่องขึ้นรูปกล่อง และเครื่องซีลถาด (FAQ)
Case Erector คืออะไร และแตกต่างจากเครื่องปิดกล่องอัตโนมัติ (Case Sealer) อย่างไร?
Case Erector (หรือ Automatic Carton Erector / เครื่องขึ้นรูปกล่องอัตโนมัติ) คือเครื่องจักรต้นทางที่ทำหน้าที่ดึงแผ่นกล่องลูกฟูกที่พับแบนอยู่จากแม็กกาซีน มากางออกเป็นทรงสี่เหลี่ยม พับฝาล่างทั้ง 4 ด้าน และติดเทป OPP ปิดก้นกล่องโดยอัตโนมัติเพื่อส่งไปบรรจุสินค้า ส่วนเครื่องปิดกล่องอัตโนมัติ (Automatic Case Sealer) คือเครื่องจักรปลายทางที่รับกล่องซึ่งบรรจุสินค้าเต็มแล้ว มาพับฝาบนและคาดเทปปิดฝาบน-ล่างให้แน่นสนิทก่อนเข้าสู่สถานีพิมพ์บาร์โค้ดและจัดเรียงพาเลท.
ทำไมเครื่องขึ้นรูปกล่องอัตโนมัติราคาถูกถึงมักมีปัญหากางกล่องลูกฟูกในไทยแล้วติดขัด?
เพราะโรงงานในประเทศไทยมีสภาพอากาศร้อนชื้น ทำให้กระดาษลูกฟูกดูดซับความชื้นจนนิ่มหรือโก่งงอ อีกทั้งรอยพับ (Crease Line) ของกล่องแต่ละล็อตอาจมีความคลาดเคลื่อน เครื่องราคาถูกที่ใช้ถ้วยดูดสุญญากาศ (Vacuum Cup) จุดเดียวและใช้แรงดึงมุมเดียวจึงมักดึงกล่องไม่ออกหรือพับฝาล่างเบี้ยว วิธีแก้คือต้องเลือกเครื่องขึ้นรูปกล่องอัตโนมัติที่มีชุดถ้วยดูดสุญญากาศหลายจุดพร้อมกลไกดันเปิดฉากกล่องทั้งสองด้าน (Dual-Frame Mechanical Opening) และชุดรีดเทปก้นกล่องแรงกดสม่ำเสมอ.
เครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine) แบบธรรมดากับแบบเติมก๊าซ MAP ต่างกันอย่างไร?
เครื่องซีลถาดอาหารอัตโนมัติ (Automatic Top Seal Machine) แบบมาตรฐานจะทำหน้าที่วางฟิล์มรีดปิดปากถาดพลาสติก (PP, PE, PET, CPET หรือถาดเยื่อกระดาษ) และไดคัทขอบฟิล์มให้สวยงามป้องกันการรั่วซึม เหมาะกับอาหารพร้อมทานและผลไม้ตัดแต่งทั่วไป ส่วนระบบ MAP (Modified Atmosphere Packaging) จะเพิ่มขั้นตอนดูดอากาศออกและฉีดก๊าซผสมเกรดอาหาร (เช่น ไนโตรเจน N2 และคาร์บอนไดออกไซด์ CO2) เข้าไปแทนที่ก่อนซีลปิดฝา ช่วยยับยั้งการเจริญเติบโตของแบคทีเรียและยืดอายุการเก็บรักษาเนื้อสัตว์สด อาหารทะเล และอาหารแช่เย็นได้ยาวนานขึ้น 2–4 เท่าโดยไม่ต้องใช้วัตถุกันเสีย.
ควรติดตั้งเครื่องพิมพ์วันที่ (FASTJET) และกล้องตรวจสอบชิ้นงาน (HIKROBOT) ไว้ที่จุดไหนของไลน์แพ็คกิ้งอัตโนมัติ?
เพื่อให้ได้มาตรฐาน Zero-Defect ควรติดตั้ง 2 จุดหลัก คือ 1) จุดบรรจุภัณฑ์ย่อย (Primary Packaging): ติดตั้งเครื่องพิมพ์วันที่ FASTJET (TIJ / CIJ / Laser) พิมพ์ MFG/EXP บนฟิล์มฝาถาดหรือซองสินค้า แล้วสแกนตรวจสอบตัวอักษรด้วยกล้อง HIKROBOT Smart Camera OCR ทันทีก่อนที่แขนกลจะหยิบลงกล่อง และ 2) จุดข้างกล่องลูกฟูก (Secondary Case Coding): ติดตั้งเครื่องพิมพ์ตัวอักษรขนาดใหญ่หรือบาร์โค้ดข้างลังควบคู่กับเครื่องอ่านบาร์โค้ด HIKROBOT ID Series เพื่อยืนยันรหัสล็อตก่อนที่ Robot Palletizer จะยกขึ้นพาเลท.
จะคำนวณความเร็วของเครื่องขึ้นรูปกล่องและสายพานลำเลียงอย่างไร ไม่ให้เกิดคอขวด (Bottleneck) ท้ายไลน์?
ใช้สูตรสมดุลสายการผลิต (Line Balancing Formula) คือ อัตราการกางกล่อง (กล่อง/นาที) = (อัตราผลิตชิ้นงานย่อย ชิ้น/นาที ÷ จำนวนชิ้นต่อกล่อง) × ตัวคูณเผื่อสำรอง (Safety Buffer 1.15 ถึง 1.25) เช่น หากเครื่องซีลถาดผลิตได้ 60 ถาด/นาที บรรจุกล่องละ 6 ถาด เท่ากับมีกล่องออกมานาทีละ 10 กล่อง ดังนั้นควรเลือกเครื่องขึ้นรูปกล่องและเครื่องปิดกล่องที่ทำความเร็วได้ 12–13 กล่อง/นาที พร้อมติดตั้งสายพานพักสะสม (Accumulation Roller Conveyor) เพื่อรองรับจังหวะเปลี่ยนม้วนเทปโดยไม่ต้องหยุดเครื่องซีลถาดต้นทาง.
บริษัท เบทเตอร์ โค้ด จำกัด รับออกแบบและติดตั้งระบบแพ็คกิ้งท้ายไลน์อัตโนมัติ (End-of-Line Packaging) ครบวงจรหรือไม่?
รับออกแบบ ผลิต และติดตั้งแบบครบวงจร (Turnkey Single-Source Integrator) ครับ บริษัท เบทเตอร์ โค้ด จำกัด ดูแลตั้งแต่เครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine), เครื่องขึ้นรูปกล่องอัตโนมัติ (Automatic Carton Erector), เครื่องปิดเทปกล่อง, สายพานลำเลียง Belt & Roller Conveyor, เครื่องพิมพ์วันที่ FASTJET, กล้องตรวจสอบชิ้นงาน HIKROBOT Vision ไปจนถึงแขนกล Cobot, Robot Palletizer และรถ AGV/AMR พร้อมเขียนโปรแกรม PLC Interlock เชื่อมทุกสถานีให้ทำงานสอดประสานกัน 100%.
ปรึกษาวิศวกรและขอใบเสนอราคาออกแบบไลน์แพ็คกิ้งอัตโนมัติครบวงจรกับ บริษัท เบทเตอร์ โค้ด จำกัด
ไม่ว่าคุณจะต้องการติดตั้ง เครื่องขึ้นรูปกล่องอัตโนมัติ (Automatic Carton Erector), เครื่องปิดกล่องอัตโนมัติ (Case Sealer), เครื่องซีลถาดอาหารอัตโนมัติ (Top Seal Machine) หรือต้องการบูรณาการ ระบบอัตโนมัติในโรงงาน (Factory Automation) ครบวงจรพร้อม สายพานลำเลียง, เครื่องพิมพ์วันที่ FASTJET, กล้องตรวจสอบชิ้นงาน HIKROBOT และแขนกลจัดเรียงพาเลท ทีมวิศวกร บริษัท เบทเตอร์ โค้ด จำกัด พร้อมเข้าสำรวจหน้างานและออกแบบให้ตรงสเปกโรงงานของคุณ.
ขอใบเสนอราคาวางระบบแพ็คกิ้ง ↗ดูระบบอัตโนมัติในโรงงาน (Factory Automation) ↗ดูบริการสั่งผลิตสายพานลำเลียง ↗ส่งรูปหน้างานปรึกษาทาง LINE @bettercode ↗แหล่งข้อมูลอ้างอิงทางวิศวกรรมและมาตรฐานการออกแบบระบบแพ็คกิ้งอัตโนมัติ
- มาตรฐานการออกแบบระบบแพ็คกิ้งท้ายไลน์อัตโนมัติ (End-of-Line Packaging Automation), เครื่องขึ้นรูปกล่องอัตโนมัติ (Automatic Carton Erector / Case Sealer) และเครื่องซีลถาดอาหารอัตโนมัติ (Automatic Top Seal / MAP Tray Sealer): ฝ่ายวิศวกรรมระบบอัตโนมัติในโรงงาน บริษัท เบทเตอร์ โค้ด จำกัด (Better Code Co., Ltd.)
- หลักการคำนวณสมดุลความเร็วสายการผลิต (Line Balancing & Takt Time Synchronization), การออกแบบสายพานพักสะสม (Zero-Pressure Accumulation Roller Conveyor) และการเชื่อมสัญญาณ PLC Interlock ร่วมกับเครื่องพิมพ์วันที่ FASTJET และกล้องตรวจสอบชิ้นงาน HIKROBOT