Software Pro 4.0: เชื่อมเครื่องจักรเดิมสู่ Dashboard โรงงาน
BETTER CODE / AUTOMATION + SOFTWARE
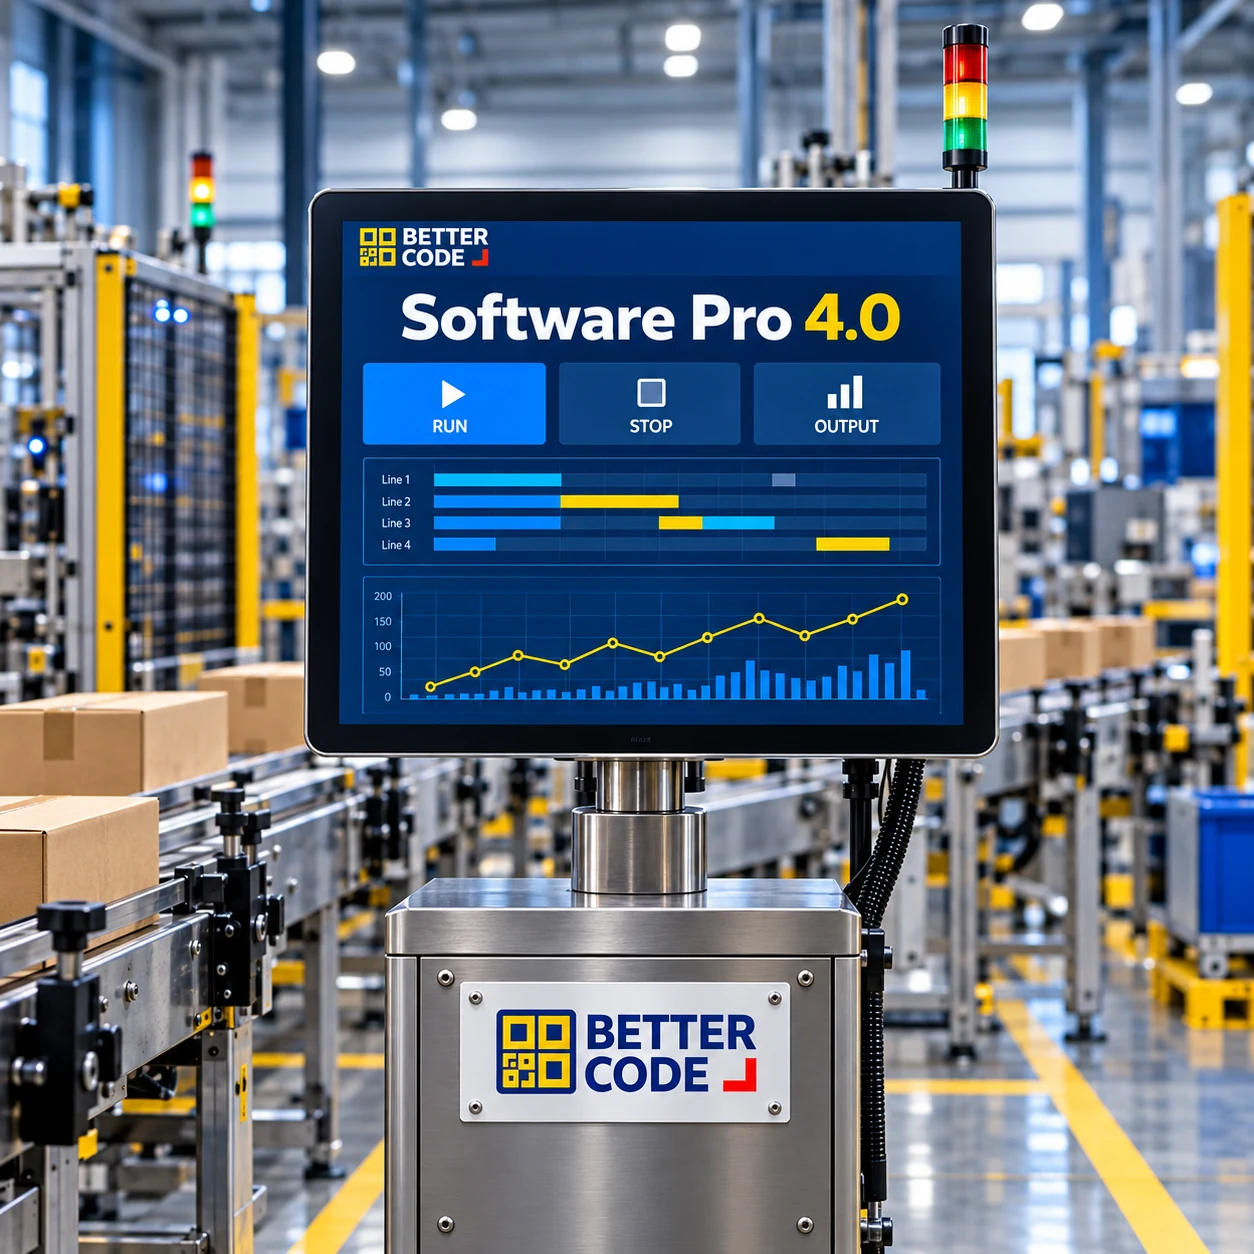
Software Pro 4.0 จาก Better Code — เชื่อมข้อมูลเครื่องจักรกับ Dashboard เพื่อช่วยทีมโรงงานเห็นสถานะการผลิตและตรวจสอบปัญหาจากข้อมูลเดียวกัน เริ่มจากหนึ่งไลน์และขอบเขตที่เหมาะกับเครื่องเดิม
คำตอบสั้น: เครื่องเก่าเชื่อมได้ แต่ต้องสำรวจเป็นรายเครื่อง
เครื่องจักรเดิมหลายประเภทสามารถนำข้อมูลมาแสดงบน Production Dashboard ได้ โดยอ่านจาก PLC หรือช่องทางสื่อสารที่รองรับ หรือเพิ่มเซนเซอร์และอุปกรณ์เก็บข้อมูลเมื่อเหมาะสม ไม่จำเป็นต้องเปลี่ยนเครื่องทั้งไลน์ แต่ต้องตรวจรุ่น สัญญาณ สิทธิ์เข้าถึง และผลกระทบต่อระบบเดิมก่อนออกแบบ
ทำไมรู้ยอดผลิตตอนจบกะ อาจช้าเกินไป?
เมื่อยอดผลิตต่ำกว่าแผน คำตอบว่า ‘เครื่องหยุดบ่อย’ ยังไม่พอให้เลือกวิธีแก้ ต้องรู้ว่าหยุดเมื่อไร นานเท่าไร อยู่ที่เครื่องใด และเกี่ยวกับรอวัตถุดิบ เปลี่ยนรุ่น หรือเครื่องขัดข้อง ข้อมูลที่กระจัดกระจายในสมุด ไฟล์ และความจำของแต่ละกะ ทำให้เปรียบเทียบเหตุการณ์ได้ยาก
Dashboard ที่ออกแบบดีควรช่วยตอบคำถามหน้างาน เช่น ตอนนี้ผลิตได้เท่าไร จุดไหนหยุด และปัญหาใดเกิดซ้ำ ไม่ใช่เพียงเพิ่มจอสวย ๆ หนึ่งจอ แนวทางใช้ข้อมูลปฏิบัติงานเพื่อวัดและวิเคราะห์ปัญหาการผลิตสอดคล้องกับงานด้าน Smart Manufacturing ของ NIST
เริ่มจาก 5 ข้อมูลที่ทีมใช้ตัดสินใจจริง
ตกลงความหมายและจุดเก็บข้อมูลให้ตรงกันก่อน เช่น หนึ่งพัลส์หมายถึงหนึ่งชิ้นหรือหนึ่งกล่อง และชิ้นที่วนกลับมาผ่านเซนเซอร์จะนับอย่างไร
| ข้อมูล | ช่วยตอบอะไร | สิ่งที่ต้องตกลง |
|---|---|---|
| 01 · สถานะเครื่องและเวลา | เครื่องเดิน หยุด หรือขาดการเชื่อมต่อเมื่อไร | แยกเครื่องหยุดออกจากสัญญาณหาย และซิงก์เวลา |
| 02 · จำนวนผลิต | ผลิตได้เท่าไร เทียบกับแผนอย่างไร | จุดนับ หน่วยนับ การรีเซ็ต และการนับซ้ำ |
| 03 · ระยะเวลาหยุดและสาเหตุ | เวลาหายไปกับเหตุใดมากที่สุด | เกณฑ์เริ่มนับช่วงหยุด และใครยืนยันสาเหตุ |
| 04 · ชิ้นดีและชิ้นเสีย | ผลิตมากขึ้นแล้วคุณภาพเป็นอย่างไร | จุดตรวจ นิยามของเสีย และวิธีนับงานแก้ไข |
| 05 · งานผลิต รุ่นสินค้า และกะ | ข้อมูลชุดนี้เป็นของงานใด | เลขงาน รุ่นสินค้า เวลาเปลี่ยนงาน และแผนผลิต |
เครื่องเดิมไม่มีพอร์ตสื่อสาร ยังเริ่มได้ไหม?
เริ่มได้ในบางกรณี แต่ข้อมูลที่ได้อาจจำกัด เช่น เพิ่มเซนเซอร์เพื่อนับชิ้นงานหรือรับสถานะพื้นฐานผ่านอุปกรณ์เก็บข้อมูล หาก PLC มีช่องทางที่รองรับ อาจอ่านค่าจากระบบเดิมได้ โดยต้องตรวจคู่มือ การตั้งค่า ใบอนุญาต และภาระของระบบร่วมกับผู้ดูแลเครื่อง
OPC UA เป็นหนึ่งในมาตรฐานสำหรับแลกเปลี่ยนข้อมูลระหว่างระบบอุตสาหกรรม แต่ไม่ได้แปลว่าเครื่องทุกเครื่องรองรับ และการมีพอร์ต Ethernet ก็ไม่ได้ยืนยันว่าอ่านข้อมูลที่ต้องการได้ ดูหลักการเชื่อมต่อจาก OPC Foundation
ควรเริ่มจากการอ่านข้อมูลตามขอบเขตที่อนุญาต ไม่ให้ระบบรายงานไปเปลี่ยนลำดับควบคุมหรือวงจรความปลอดภัยเดิม และทดสอบกรณีเครือข่ายหลุด การเก็บข้อมูลค้าง และการส่งซ้ำให้ชัดเจน
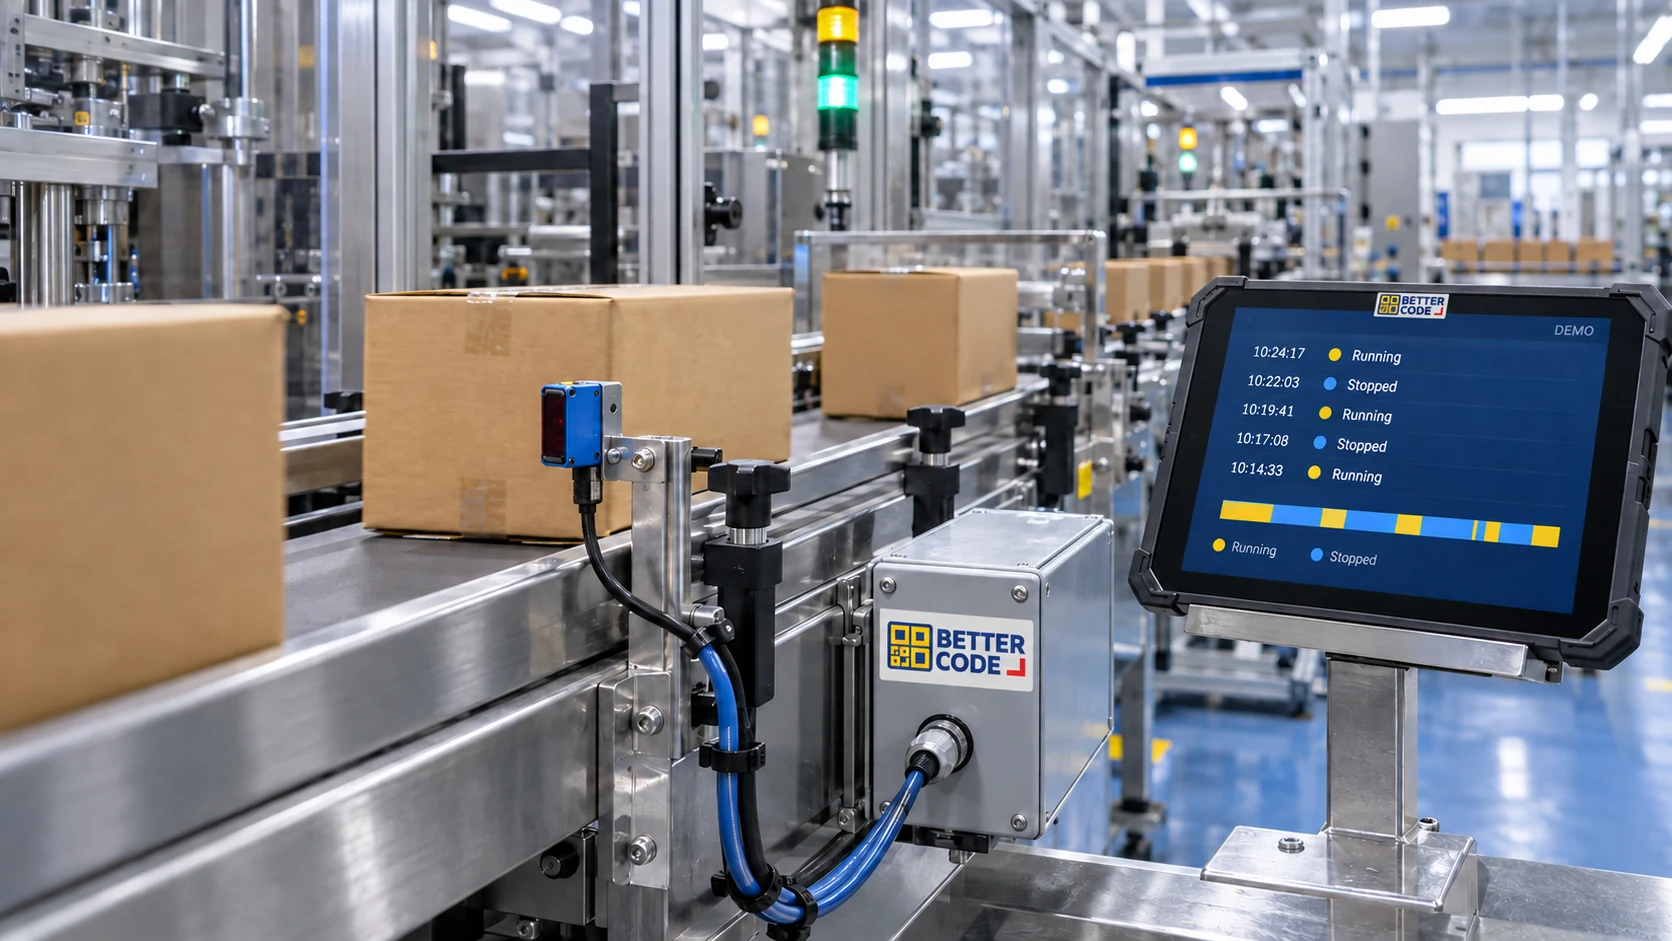
Automation กับ Software ทำหน้าที่ต่างกันอย่างไร?
เก็บสัญญาณ
เซนเซอร์ PLC หรืออุปกรณ์เก็บข้อมูลบันทึกสิ่งที่เกิดขึ้น ณ จุดที่ออกแบบไว้
จัดข้อมูลให้ตรงกัน
Software ผูกเวลา รหัสเครื่อง และงานผลิต พร้อมตรวจข้อมูลซ้ำหรือขาดหาย
แสดงผลและลงมือแก้
Dashboard แสดงสถานะและรายงานให้ทีมตรวจสาเหตุ กำหนดผู้รับผิดชอบ และติดตามผล
หน้าจอควรแสดงว่าอัปเดตล่าสุดเมื่อไร และแจ้งเมื่อข้อมูลไม่พร้อม แทนการค้างค่าปกติไว้จนผู้ใช้เข้าใจผิด ส่วนคำว่า ‘Real-time’ ต้องตกลงรอบการอัปเดตและความหน่วงที่ยอมรับได้สำหรับแต่ละงาน
ตัวอย่าง: ยอดไม่ถึงแผน แต่ไม่ควรรีบซื้อเครื่องเพิ่ม
ตัวอย่างสมมติเพื่ออธิบายวิธีคิด: ไลน์บรรจุหนึ่งไลน์มีเวลาหยุดรวม 60 นาทีต่อกะ เมื่อทีมบันทึกสาเหตุพบว่า รอวัสดุ 25 นาที เปลี่ยนรุ่น 20 นาที และเครื่องขัดข้อง 15 นาที
หากดูเพียงยอดผลิต อาจสรุปว่าเครื่องช้า แต่ข้อมูลนี้ชี้ให้เริ่มตรวจการจัดส่งวัสดุและขั้นตอนเปลี่ยนรุ่นร่วมกับงานซ่อมบำรุง แล้ววัดผลหลังปรับด้วยเงื่อนไขเทียบเคียงกัน Dashboard ช่วยชี้จุดให้ตรวจ ไม่ได้พิสูจน์สาเหตุรากหรือเพิ่มผลผลิตโดยอัตโนมัติ
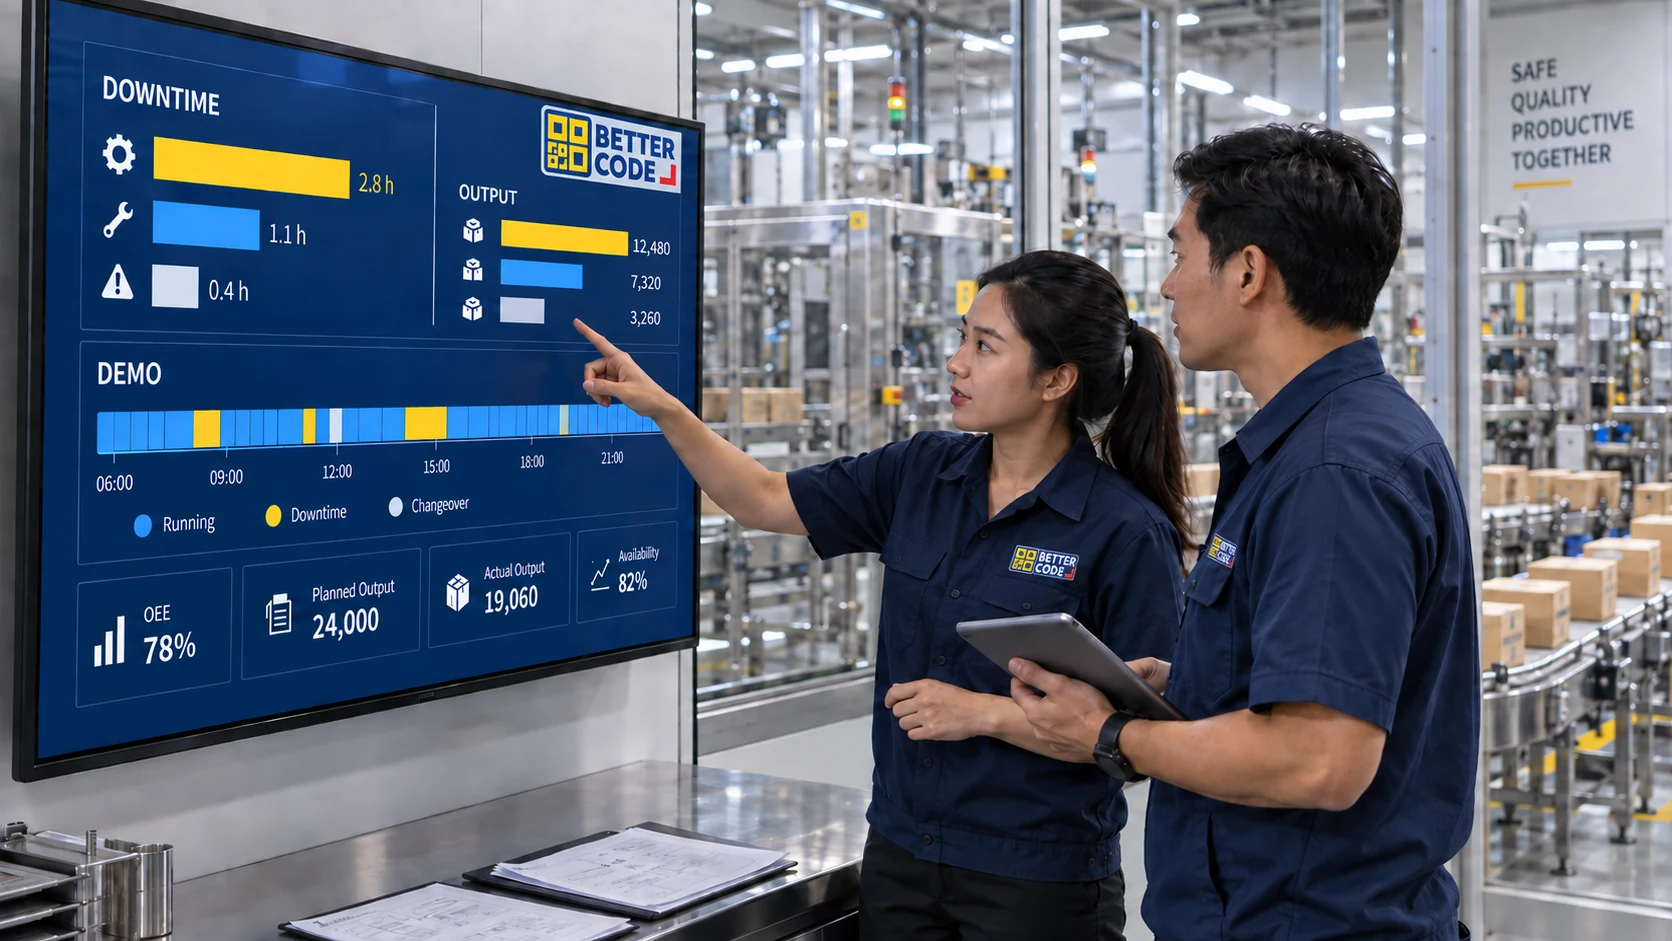
มี Dashboard แล้ว คำนวณ OEE ได้เลยหรือไม่?
ยังไม่เสมอไป OEE ต้องมีข้อมูลที่เพียงพอสำหรับ Availability, Performance และ Quality ได้แก่ เวลาผลิตที่วางแผน เวลาที่เดินจริง อัตราหรือรอบผลิตอ้างอิง จำนวนผลิตทั้งหมด และชิ้นงานดี พร้อมนิยามเดียวกัน
ถ้ายังมีเพียงสัญญาณเดิน–หยุดกับจำนวนผลิต ควรเริ่มจากรายงานสถานะและเวลาหยุดก่อน ไม่ควรเติมค่า OEE ให้ดูครบทั้งที่ข้อมูลคุณภาพหรืออัตราอ้างอิงยังไม่พร้อม
เริ่มโครงการหนึ่งไลน์อย่างไรให้ตรวจรับได้?
- เลือกปัญหาเดียว: เช่น ไม่รู้สาเหตุหยุดบ่อย หรือรวมยอดรายกะช้า
- สำรวจเครื่องและข้อมูล: รุ่น PLC จุดนับ เครือข่าย สิทธิ์เข้าถึง และผู้ใช้รายงาน
- ออกแบบหน้าจอที่ใช้จริง: สถานะปัจจุบัน ผลิตเทียบแผน เหตุหยุดหลัก และเวลาที่ข้อมูลอัปเดตล่าสุด
- ทดสอบเทียบหน้างาน: เทียบจำนวนกับการตรวจจริง ทดสอบเปลี่ยนกะ รีเซ็ตตัวนับ สัญญาณหาย และไฟดับตามแผนทดสอบ
- ตกลงเกณฑ์ก่อนขยาย: ความคลาดเคลื่อนที่ยอมรับได้ ความหน่วง ระยะเก็บข้อมูล สิทธิ์แก้ไข และวิธีสำรองข้อมูล
ระยะเวลาและค่าใช้จ่ายขึ้นกับเครื่องเดิม จำนวนจุด ข้อมูลที่ต้องใช้ และการเชื่อมระบบอื่น จึงควรประเมินจากหน้างานก่อนเสนอขอบเขตและราคา
คำถามที่พบบ่อย
ต้องเชื่อมทั้งโรงงานพร้อมกันไหม?
ไม่จำเป็น เริ่มจากเครื่องหรือไลน์ที่มีปัญหาชัด ตรวจความถูกต้องของข้อมูลและการใช้งานจริงก่อนขยายได้
ระบบรู้สาเหตุเครื่องหยุดเองได้ทุกกรณีไหม?
ไม่ได้เสมอไป สถานะหยุดไม่ได้บอกสาเหตุทั้งหมด อาจต้องอ่านรหัสเหตุขัดข้องจากเครื่อง หรือให้พนักงานเลือกและยืนยันสาเหตุ
ต้องใช้ Cloud เท่านั้นหรือไม่?
ไม่จำเป็น สามารถประเมินระบบภายในโรงงาน Cloud หรือแบบผสมได้ตามเครือข่าย นโยบายข้อมูล การดูแล และความต้องการเข้าถึง
ต้องเตรียมอะไรให้ Better Code ประเมิน?
ส่งรูปเครื่องและป้ายรุ่น รายการ PLC หรือพอร์ตที่มี วิดีโอขั้นตอน ตัวอย่างรายงาน จำนวนเครื่อง และปัญหาที่ต้องการแก้ โดยไม่ต้องส่งรหัสผ่านระบบ
วางแผน Software Pro 4.0 สำหรับโรงงานคุณ
ส่งรูปเครื่องเดิมและตัวอย่างรายงานที่อยากได้ ให้ Better Code ประเมินการเชื่อมต่อและขอบเขต Software Pro 4.0 ตามหน้างานจริงในประเทศไทย
ดูบริการ Production Software →