ระบบ Automation เชื่อมเครื่องพิมพ์วันที่ กล้องตรวจ และคัดทิ้ง
BETTER CODE · CONNECTED PRODUCTION
พิมพ์ให้ถูก ตรวจให้เจอ
คัดออกให้ตรงชิ้น
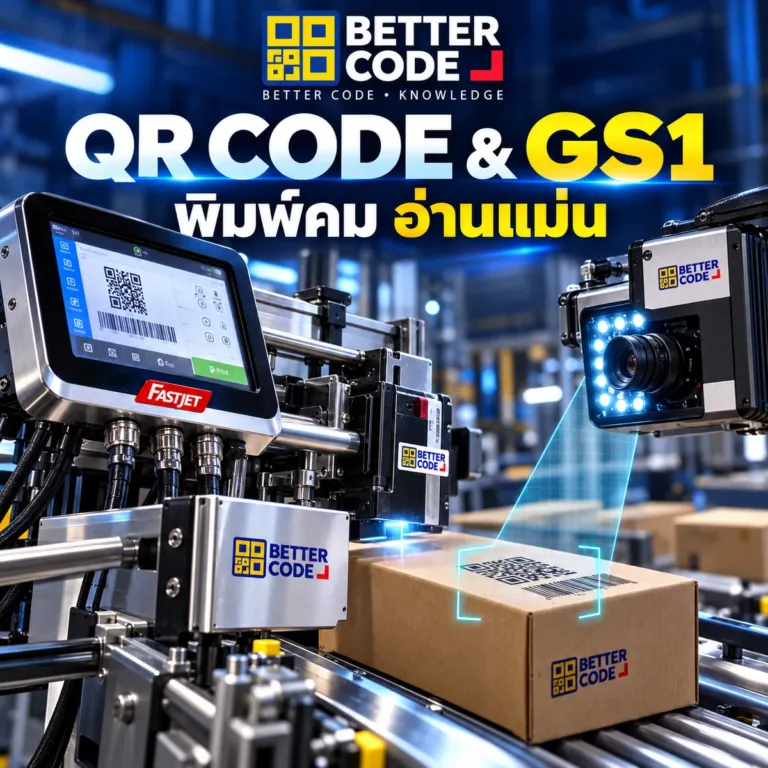
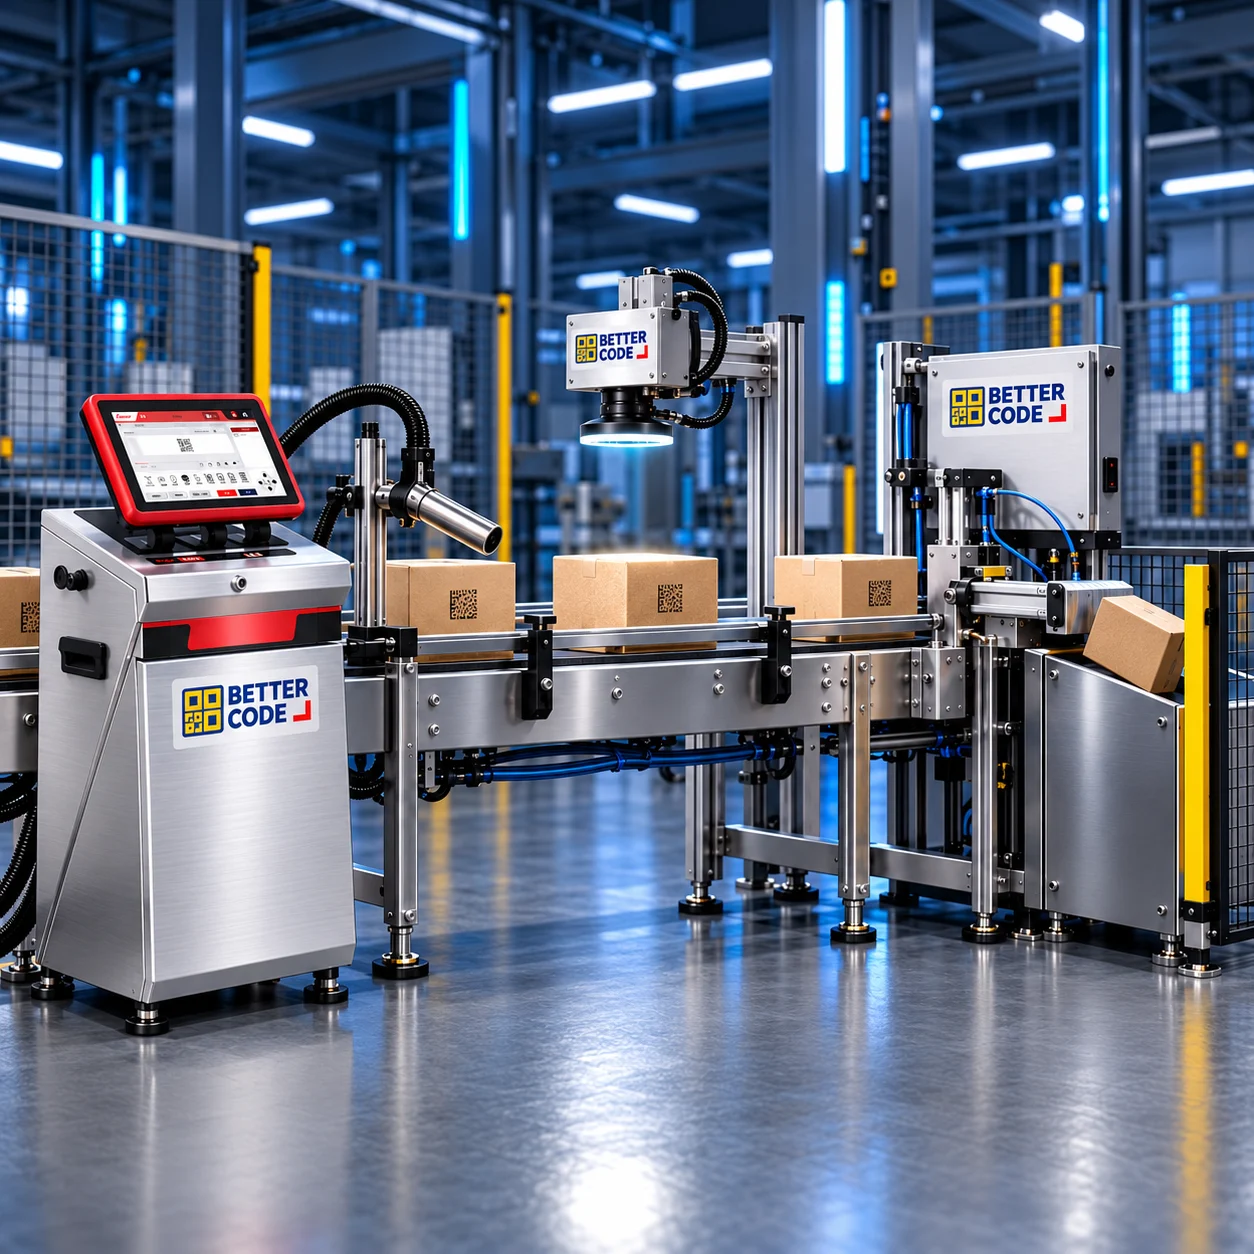
เชื่อมเครื่องพิมพ์วันที่ กล้อง Vision และระบบคัดทิ้ง ให้ทำงานร่วมกันบนสายการผลิต ตั้งแต่ข้อมูลล็อตจนถึงการยืนยันผล
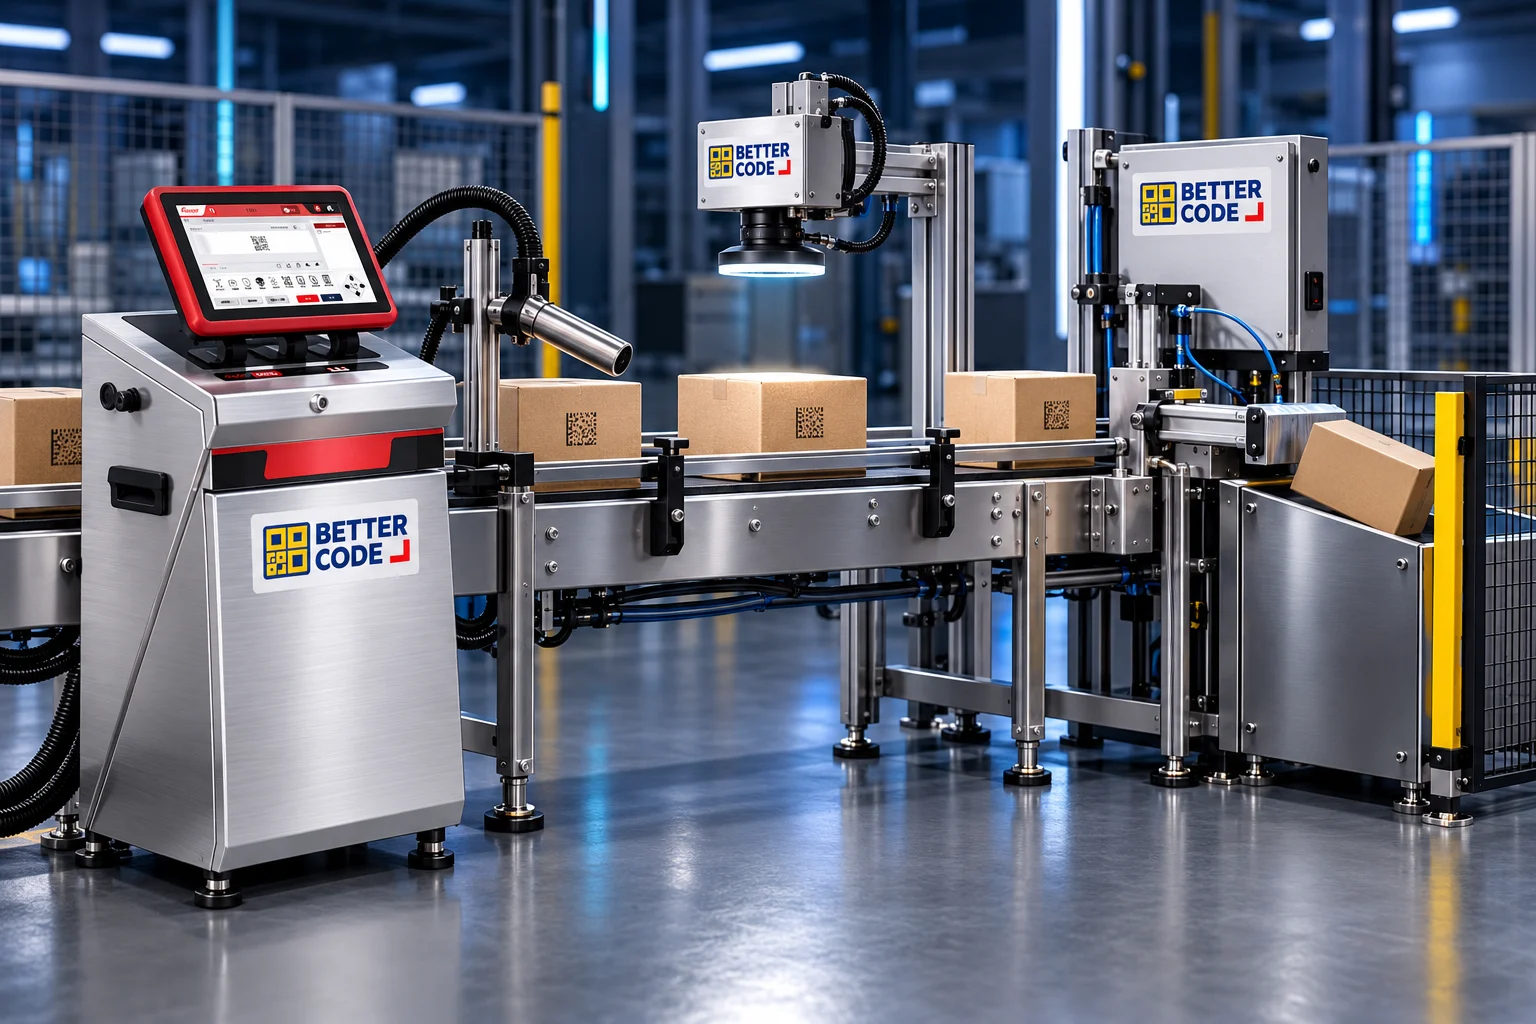
คือการเชื่อมเครื่องพิมพ์วันที่กับกล้องตรวจสอบชิ้นงานและชุดคัดแยก โดยมี PLC หรือชุดควบคุมติดตามชิ้นงานแต่ละชิ้น กล้องอ่านและเทียบวันที่ เลขล็อต หรือรหัสกับข้อมูลที่อนุมัติ เมื่อไม่ผ่าน ระบบนำชิ้นนั้นออกจากไลน์และตรวจยืนยันการคัดออก พร้อมบันทึกผลตามขอบเขตที่ออกแบบ
หัวใจของระบบไม่ใช่เพียง “กล้องอ่านได้” แต่ต้องรู้ว่า ผลตรวจนี้เป็นของชิ้นไหน และชิ้นที่ไม่ผ่านถูกจัดการแล้วหรือยัง
01 / SYSTEM FLOW
จากข้อมูลล็อต สู่ชิ้นงานที่ผ่านการตรวจ
ก่อนเริ่มไลน์ ต้องเลือกข้อมูลสินค้าที่ถูกต้อง เช่น SKU วันที่ผลิต วันหมดอายุ และเลขล็อต พร้อมกำหนดสิทธิ์เปลี่ยนงาน เพื่อให้เครื่องพิมพ์และกล้องใช้ข้อมูลอ้างอิงชุดเดียวกัน
เซนเซอร์ตรวจพบสินค้าและสั่งพิมพ์ข้อมูลที่อนุมัติ
กล้องถ่ายภาพ อ่านรหัส และเทียบเงื่อนไขของงานนั้น
ผูกผล OK / NG กับลำดับหรือตำแหน่งของชิ้นงาน
ชุดคัดแยกทำงานเมื่อชิ้นที่ไม่ผ่านมาถึงจุดคัด
ตรวจว่าชิ้นงานถูกนำออกจริง แล้วบันทึกผล
กล้องอาจอ่านวันที่ที่พิมพ์ผิดได้ชัดเจน จึงต้องเทียบกับข้อมูลคำสั่งผลิตที่อนุมัติ การอ่าน Barcode / QR Code สำเร็จก็ไม่ใช่การรับรองเกรดคุณภาพรหัสตามมาตรฐาน
02 / ENGINEERING CHECKPOINTS
6 จุดที่ต้องออกแบบร่วมกัน
รอยพิมพ์ต้องเหมาะกับวัสดุ
เลือก CIJ, TIJ หรือ Laser จากพื้นผิว ข้อความ ความเร็ว และผลทดสอบจริง กำหนดระยะหัวพิมพ์ เวลาหมึกแห้ง และจุดตรวจให้เหมาะสมก่อนเลือกกล้อง
ดูเครื่องพิมพ์วันที่ FASTJET →กล้องต้องเห็นจุดที่ต้องตรวจ
ทิศทางกล้อง เลนส์ แสง ระยะทำงาน และเวลาเปิดรับภาพต้องสัมพันธ์กับตำแหน่งรหัส ควบคุมภาพสั่น ผิวสะท้อนแสง และความแปรผันของบรรจุภัณฑ์
ดูระบบกล้องตรวจสอบชิ้นงาน →ข้อมูลอ้างอิงต้องถูกชุด
กำหนดผู้อนุมัติสูตรงานและวิธีเปลี่ยนล็อต ทดสอบว่าข้อมูลใหม่ส่งถึงเครื่องพิมพ์และกล้องครบก่อนปล่อยสินค้าเข้าระบบ ไม่ใช้ผลอ่านจากรอยพิมพ์เป็นแหล่งยืนยันความถูกต้องเพียงอย่างเดียว
ผลตรวจต้องตรงกับชิ้นงาน
ประเมินเซนเซอร์ Encoder และคิวชิ้นงานใน PLC ตามความเร็วและช่องว่างระหว่างชิ้น รวมกรณีสินค้าเบียดกัน หยุด–เริ่มสายพาน และมีหลายชิ้นอยู่ระหว่างกล้องกับจุดคัด
คัดออกแล้วต้องตรวจยืนยัน
เลือกลมเป่า ชุดผลัก หรือกลไกเบี่ยงตามน้ำหนัก รูปทรง และระยะห่างสินค้า กำหนดสัญญาณยืนยันการคัดออก การตรวจถังเต็ม และการตอบสนองเมื่อคัดไม่สำเร็จ
เก็บข้อมูลที่ใช้ตรวจย้อนกลับ
กำหนดข้อมูลล็อต เวลา ผลอ่าน สาเหตุ NG และภาพที่จำเป็น พร้อมระยะเวลาเก็บและสิทธิ์เข้าถึง หากไม่มีรหัสประจำชิ้น อย่าเรียกข้อมูลระดับล็อตว่าเป็นการติดตามรายชิ้น
คัดถูกชิ้น ต้องคิดเรื่องระยะและเวลา
ตัวอย่างสมมติเพื่ออธิบายหลักการ: กล้องอยู่ก่อนจุดคัด 0.60 เมตร และสินค้าวิ่งด้วยความเร็วคงที่ 0.30 เมตร/วินาที
ตัวเลขนี้เป็นเวลาเดินทางตามทฤษฎี ยังไม่ใช่ค่าหน่วงที่นำไปตั้งเครื่องได้ทันที ต้องพิจารณาเวลาประมวลผล เวลาสื่อสาร เวลาตอบสนองของกลไก ความยาวสินค้า และตำแหน่งสั่งงานร่วมกัน
เมื่อความเร็วเปลี่ยนหรือสายพานหยุด การใช้ Timer คงที่เพียงอย่างเดียวอาจคัดผิดชิ้น ต้องออกแบบการติดตามตำแหน่งและทดสอบกับสภาพจริง รวมถึงการลื่นไถลของสินค้า
03 / PRACTICAL AI
AI Vision จำเป็นกับทุกไลน์หรือไม่?
ไม่จำเป็นทุกงาน งานที่ตำแหน่ง รอยพิมพ์ และเงื่อนไขคงที่อาจใช้เครื่องมือ Vision แบบกำหนดกฎได้ ส่วน AI / Deep Learning OCR เป็นทางเลือกเมื่อรูปร่างตัวอักษรหรือพื้นผิวแปรผัน แต่ต้องประเมินจากภาพจริงและเครื่องมือที่รุ่นนั้นรองรับ
เริ่มจากระบบกำหนดกฎ เมื่อ…
- ตำแหน่งรหัสและแบบตัวอักษรค่อนข้างคงที่
- แสงและระยะถ่ายภาพควบคุมได้
- เงื่อนไขผ่าน/ไม่ผ่านระบุได้ชัดเจน
ประเมิน AI เพิ่ม เมื่อ…
- รอยพิมพ์หรือรูปร่างตัวอักษรแปรผันมาก
- ชิ้นงานหลายรูปแบบใช้จุดตรวจร่วมกัน
- มีภาพตัวอย่างที่ครอบคลุมและแยกชุดทดสอบได้
AI ไม่ทดแทนการจัดแสง การเทียบข้อมูลล็อต หรือการยืนยันการคัดออก และคะแนนความมั่นใจของโมเดลไม่ใช่เปอร์เซ็นต์ความถูกต้องของทั้งไลน์ ควรแยกภาพสำหรับตั้งระบบออกจากชุดทดสอบ และทดสอบใหม่เมื่อเปลี่ยนสินค้า หมึก แสง หรือเงื่อนไขสำคัญ
ถ้าอ่านไม่ได้ หรือคัดไม่ออก ระบบควรทำอย่างไร?
กำหนดการตอบสนองร่วมกับฝ่ายผลิตและ QA ก่อนเขียนโปรแกรม ตัวอย่างต่อไปนี้เป็นหัวข้อสำหรับออกแบบ ไม่ใช่ค่าตั้งสำเร็จรูปสำหรับเครื่องจักรทุกชนิด
| เหตุการณ์ | สิ่งที่ต้องกำหนด | หลักฐานที่ควรตรวจ |
|---|---|---|
| ไม่มีรหัส / อ่านไม่ได้ | จัดเป็น No Read หรือ NG ตามเกณฑ์ ห้ามถือว่าเป็น OK โดยอัตโนมัติ | ภาพ ผลอ่าน และชิ้นงานที่ถูกคัดออก |
| อ่านได้แต่วันที่หรือล็อตผิด | เทียบกับข้อมูลคำสั่งผลิตที่อนุมัติ แล้วคัดแยกหรือกักกันตามแผน | ค่าที่คาดหวัง เทียบค่าที่อ่านจริง |
| กล้องหรือการสื่อสารขัดข้อง | แจ้งเตือนและหยุด/กักกันงานตามการออกแบบ ไม่ปล่อยผ่านเพราะไม่มีผลตรวจ | สถานะสื่อสารและขอบเขตสินค้าที่ได้รับผลกระทบ |
| ชุดคัดไม่ทำงาน / ลมไม่พร้อม | ตรวจสัญญาณพร้อมและการยืนยันคัดออก กำหนดวิธีจัดการสินค้าที่ค้างในไลน์ | คำสั่งคัด เทียบสัญญาณยืนยันจริง |
| ถังรับชิ้นเสียเต็ม | แจ้งเตือนและกำหนดเงื่อนไขหยุดก่อนสูญเสียความสามารถในการรับชิ้นงาน | เซนเซอร์ถังและขั้นตอนนำกลับมาเดินงาน |
| หยุด–เริ่มไลน์ / เปลี่ยนล็อต | ตรวจคิวชิ้นงานค้างและข้อมูลสูตรงานก่อนเริ่มใหม่ | ชิ้นงานแรก ชิ้นงานค้าง และรายการเปลี่ยนงาน |
การหยุดเพื่อควบคุมคุณภาพกับฟังก์ชันความปลอดภัยของเครื่องจักรเป็นคนละส่วน ต้องให้ผู้รับผิดชอบออกแบบการป้องกันพื้นที่เคลื่อนที่และวงจรความปลอดภัยตามหน้างาน
ทดสอบรับงานให้ครอบคลุม มากกว่าดูว่ากล้องอ่านออก
ตกลงเกณฑ์และจำนวนตัวอย่างก่อนทดสอบ โดยใช้ทั้งชิ้นดี ชิ้นเสีย และชิ้นใกล้ขอบเขตยอมรับ รวมหลายล็อต วัสดุ และความเร็วที่ต้องใช้งานจริง
- ทดสอบรอยพิมพ์: ขาด จาง เลอะ เอียง ไม่มีวันที่ และข้อมูลผิดล็อต
- ทดสอบการติดตาม: ชิ้นดีสลับชิ้นเสีย ชิ้นเสียติดกัน ช่องว่างเปลี่ยน และหลายชิ้นอยู่ในช่วงรอคัด
- ทดสอบคัดออก: ตรวจว่าชิ้น NG ถูกนำออกจริงและชิ้นข้างเคียงไม่ถูกคัดผิด
- ทดสอบความผิดปกติ: กล้องขัดข้อง ข้อมูลไม่มา ลมไม่พร้อม ถังเต็ม และหยุด–เริ่มไลน์ ภายใต้แผนทดสอบที่ควบคุมได้
- ทดสอบเปลี่ยนงาน: ตรวจความสอดคล้องของข้อมูลเครื่องพิมพ์ กล้อง และคำสั่งผลิต
- บันทึกผลแยกประเภท: ของเสียหลุดผ่าน ของดีถูกคัดทิ้ง และการคัดออกไม่สำเร็จ พร้อมเงื่อนไขและจำนวนตัวอย่าง
รายงานผลพร้อมขนาดชุดทดสอบ ชนิดปัญหา ความเร็ว และข้อจำกัด ผลจากตัวอย่างหนึ่งชุดไม่ได้รับประกันผลทุกสภาพการผลิต
ประเมินความคุ้มค่าและราคาโครงการจากอะไร?
ต้นทุนไม่ได้มีเฉพาะเครื่องพิมพ์และกล้อง แต่รวมแสง เลนส์ เซนเซอร์ PLC ชุดคัดแยก การป้องกันพื้นที่ ตู้ควบคุม การเชื่อมต่อซอฟต์แวร์ การทดสอบ และการอบรม โดยขอบเขตขึ้นกับไลน์เดิมและเกณฑ์ที่ต้องผ่าน
เก็บฐานก่อนติดตั้ง เช่น จำนวนงานพิมพ์ผิด ต้นทุนแก้งาน ชั่วโมงตรวจซ้ำ และเวลาหยุดไลน์ แล้วเทียบหลังติดตั้งด้วยนิยามเดียวกัน หากยังไม่มีข้อมูลต้นทุนจริง ไม่ควรใส่ตัวเลขคืนทุนเป็นข้อรับประกัน ส่วน OEE ต้องมีข้อมูลเวลาเดินเครื่อง อัตราการผลิต และคุณภาพเพิ่มเติมจากผลกล้อง
04 / START WITH YOUR LINE
ส่งข้อมูล 7 ข้อ ให้ Better Code ประเมินระบบ
- สินค้า วัสดุ ขนาด น้ำหนัก และทิศทางเคลื่อนที่
- รูปตัวอย่างชิ้นดี ชิ้นเสีย และปัญหาที่ต้องการตรวจ
- ข้อความวันที่ เลขล็อต หรือรหัสที่ต้องพิมพ์ พร้อมข้อมูลอ้างอิง
- จำนวนชิ้นต่อนาที ความเร็วสายพาน และระยะห่างสินค้า
- รูปหรือวิดีโอพื้นที่ก่อนพิมพ์ หลังพิมพ์ และจุดที่ติดตั้งชุดคัดได้
- รุ่นเครื่องพิมพ์ PLC และอุปกรณ์เดิม รวมจุดเชื่อมต่อที่ใช้งานได้
- ผลลัพธ์ที่ต้องการ: แจ้งเตือน คัดออก เก็บภาพ หรือต่อ Dashboard
บริษัท เบทเตอร์ โค้ด จำกัด ช่วยประเมินการเชื่อมเครื่องพิมพ์วันที่ ระบบ Vision และ Automation จากโจทย์หน้างาน โดยตรวจความเข้ากันได้และตกลงขอบเขตทดสอบก่อนสรุปอุปกรณ์และราคา
LINE @bettercode · customercare@bettercode.co.th
02-170-9611 · 092-238-8777 · 094-490-0009
18/18 ถนนร่มเกล้า แขวงคลองสามประเวศ เขตลาดกระบัง กรุงเทพมหานคร 10520
คำถามที่พบบ่อยเกี่ยวกับระบบพิมพ์–ตรวจ–คัดทิ้ง
เชื่อมกับเครื่องพิมพ์วันที่และสายพานเดิมได้ไหม?
อาจทำได้ แต่ต้องตรวจรุ่น สัญญาณสั่งพิมพ์ สถานะพร้อมทำงาน โปรโตคอล พื้นที่ และการติดตามชิ้นงานก่อน การมีพอร์ตเชื่อมต่อไม่ได้ยืนยันว่าใช้งานร่วมกันได้ครบทุกฟังก์ชัน
OCR กับ OCV ต่างกันอย่างไร?
OCR ใช้อ่านตัวอักษรจากภาพ ส่วน OCV ใช้ตรวจเทียบตัวอักษรหรือข้อความกับสิ่งที่คาดหวัง การตรวจวันที่ให้ถูกต้องต้องมีข้อมูลอ้างอิงที่อนุมัติด้วย ทั้งชื่อเครื่องมือและความสามารถขึ้นกับระบบที่เลือก
จำเป็นต้องใช้ AI Camera หรือไม่?
ไม่จำเป็นทุกงาน ควรทดลองระบบกำหนดกฎและเครื่องมือ AI ตามความแปรผันของรอยพิมพ์และชิ้นงาน เลือกจากผลชุดทดสอบจริง ความง่ายในการดูแล และข้อจำกัด ไม่เลือกจากคำว่า AI เพียงอย่างเดียว
กล้องอ่าน QR Code ได้ แปลว่าผ่านมาตรฐานรหัสแล้วหรือยัง?
ยังไม่ใช่ การอ่านรหัสและการเทียบข้อมูลเป็นคนละเรื่องกับการตรวจเกรดคุณภาพรหัส หากต้องใช้ผล Verification ตามมาตรฐาน ต้องกำหนดเครื่องมือ วิธีทดสอบ และมาตรฐานที่เกี่ยวข้องแยกต่างหาก
ระบบคัดทิ้งราคาเท่าไร?
ขึ้นกับน้ำหนักและรูปทรงสินค้า ความเร็ว ช่องว่างระหว่างชิ้น ชุดควบคุม กลไกคัด ระบบยืนยัน และพื้นที่ติดตั้ง ส่งข้อมูลไลน์พร้อมชิ้นงานตัวอย่างเพื่อประเมินขอบเขตและราคาโครงการ
ระบบนี้รับประกันว่าจะไม่มีของเสียหลุดผ่านเลยได้ไหม?
ไม่ควรรับประกันจากชื่อเทคโนโลยีหรือสเปกกล้อง ต้องตกลงเกณฑ์ทดสอบ รายงานผลตามจำนวนตัวอย่างและเงื่อนไข พร้อมแผนตรวจซ้ำเมื่อสภาพการผลิตเปลี่ยน
อ่านต่อเพื่อออกแบบระบบให้ครบ
- ระบบ Automation สำหรับโรงงาน — ขอบเขตการประเมินและเชื่อมต่อ
- กล้องตรวจสอบชิ้นงาน — เลือกกล้อง แสง และโจทย์ตรวจ
- กล้องตรวจวันที่ผลิตและเลขล็อตด้วย OCR
- เครื่องพิมพ์วันที่ FASTJET CIJ
- เครื่องพิมพ์วันที่ TIJ สำหรับกล่องและฟิล์ม
ขอบเขตเนื้อหา: แนวทางประเมินระบบก่อนออกแบบ ไม่ใช่คู่มือตั้งค่ารุ่นใดรุ่นหนึ่ง ตัวอย่างคำนวณเป็นข้อมูลสมมติ ภาพเป็นภาพจำลอง และความสามารถจริงต้องยืนยันจากอุปกรณ์ ซอฟต์แวร์ และผลทดสอบของโครงการ